


Wiadomości branżowe
Co powinienem wziąć pod uwagę przed zakupem VMC?
 2026.07.30
 Wiadomości branżowe
Szybka odpowiedź: Co należy wziąć pod uwagę przed zakupem VMC?
Przed zakupem A pionowe centrum obróbcze krótka odpowiedź jest następująca: dopasuj moc wrzeciona i zakres prędkości do składu materiału, potwierdź, że rozmiar stołu i przesuw osi pokrywają największą obwiednię części, sprawdź sztywność strukturalną odlewu i projektu prowadnicy, sprawdź wydajność automatycznego zmieniacza narzędzi i potwierdź, że platflubma sterowania CNC pasuje do Twojego procesu programowania. Dokładność pozycjonowania, zarządzanie chłodziwem i wiórami, gotowość do automatyzacji oraz doświadczenie produkcyjne dostawcy uzupełniają tę listę. A Maszyna VMC jest aktywem produkcyjnym o długim okresie użytkowania, dlatego decyzja rzadko dotyczy jednego numeru arkusza specyfikacji. Chodzi o to, jak cała konfiguracja zachowuje się w rzeczywistym zestawie części, schemacie zmiany biegów i układzie podłogi.
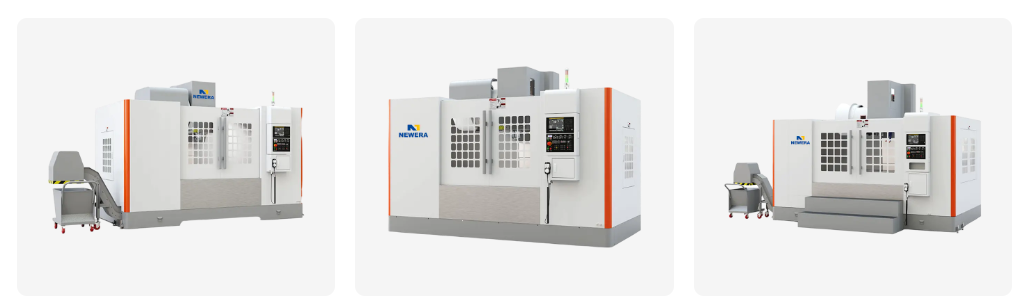
W poniższych sekcjach szczegółowo omówiono każdy czynnik, podając zakresy referencyjne, tabele porównawcze i listę kontrolną oceny dostawcy, z której kupujący często korzystają przy zawężaniu opcji.
- Moc wrzeciona, zakres prędkości i moment obrotowy dopasowane do typowego materiału
- Rozmiar stołu i przesuw osi w stosunku do największej koperty części
- Sztywność konstrukcyjna odlewu, prowadnic i konstrukcji użebrowania
- Pojemność zmieniacza narzędzi i prędkość wymiany narzędzi dla złożoności Twojej części
- Platforma sterowania CNC i jak pasuje do istniejącego przepływu pracy programistycznej
- Dokładność i powtarzalność pozycjonowania potrzebne do zajęć z tolerancji
- Kompatybilność automatyki do zmieniaczy palet, ładowania robotów lub podawania prętów
- Historia produkcji dostawcy oraz wsparcie techniczne po sprzedaży
Moc wrzeciona, zakres prędkości i moment obrotowy dopasowane do obrabianych przedmiotów
Wrzeciono jest częścią a pionowe centrum obróbcze to bezpośrednio decyduje o tym, co możesz ciąć, jak szybko i jak czysto. Wrzeciono wybrane bez względu na skład materiału ma tendencję do pozostawiania prędkości lub momentu obrotowego na stole, a kupujący często odkrywają to dopiero, gdy maszyna jest już na podłodze. Pomaga myśleć w kategoriach trzech szerokich klas wrzecion, a nie jednej liczby.
Standardoweowe wrzeciona momentu obrotowego
Ta klasa, pracująca z prędkością od 6000 do 10 000 obr/min, preferuje moment obrotowy przy niskich i średnich prędkościach, co jest odpowiednie do obróbki zgrubnej stali, żeliwa i ogólnej stali formierskiej, gdzie obciążenie wiórami ma większe znaczenie niż prędkość powierzchniowa. Sklepy zajmujące się cięższym usuwaniem materiału żelaznego zazwyczaj skłaniają się ku tej klasie.
Wrzeciona wyważone o średniej prędkości
Zakres ten, rozciągający się od około 10 000 do 15 000 obr./min., jest domyślnym standardem w przypadku mieszanych hal produkcyjnych, w których przez to samo przechodzi zarówno komponenty stalowe, jak i aluminiowe. Maszyna VMC . Jest to raczej praktyczny środek, a nie wybór specjalistyczny.
Wrzeciona o dużej prędkości
Od 15 000 do 24 000 obr./min, a czasami wyżej, moment obrotowy spada w górnej części zakresu w zamian za prędkość jazdy. Ta klasa pasuje do aluminiowych części konstrukcyjnych, elektrod grafitowych i dokładnego wykończenia form, gdzie jakość powierzchni zależy od prędkości wrzeciona, a nie od siły skrawania.
| Klasa wrzeciona | Typowy zakres prędkości | Charakter momentu obrotowego | Najlepiej dopasowany materiał |
|---|---|---|---|
| Standardowy moment obrotowy | 6 000 do 10 000 obr./min | Wyższy moment obrotowy na niskim końcu | Stal, żeliwo, stal formierska |
| Zrównoważony przy średniej prędkości | 10 000 do 15 000 obr./min | Zrównoważony w całym zakresie | Mieszana produkcja stali i aluminium |
| Wysoka prędkość | 15 000 do 24 000 obr./min | Niższy moment obrotowy w pobliżu maksymalnej prędkości | Aluminium, grafit, wykończenie formy |
Rozmiar stołu, przesuw osi i całkowity ślad maszyny
Rozmiar stołu i przesuw X, Y, Z decydują o tym, jaką największą część można obsłużyć, ale decydują również o tym, ile miejsca na podłodze, prześwit dźwigu i szerokość korytarza, jaki maszyna zajmie w hali produkcyjnej. A małe pionowe centrum obróbcze jest popularny w narzędziowniach i warsztatach prototypowych właśnie dlatego, że zajmuje niewielkie rozmiary, a jednocześnie obejmuje typowe rozmiary wsporników, płyt i obudów.
Referencyjny przesuw osi X według klasy wielkości pionowego centrum obróbkowego
| Klasa VMC | Rozmiar stołu (w przybliżeniu) | Podróż X/Y/Z |
|---|---|---|
| Małe pionowe centrum obróbcze | 600 x 400 mm | 500 / 400 / 400 mm |
| Standardowe pionowe centrum obróbcze | 1000 x 500 mm | 1000 / 500 / 600 mm |
| Duże pionowe centrum obróbcze | 1500 x 800 mm i więcej | 1600 / 800 / 800 mm |
Poza liczbami surowymi sprawdź wysokość haka dźwigu, dostęp wózka widłowego do paneli przednich i bocznych oraz odstęp umożliwiający pełne otwarcie drzwi szafy elektrycznej podczas konserwacji. Wielu nabywców prawidłowo dobiera rozmiar maszyny, ale zapomina o odstępach serwisowych wokół niej, co wymusza później niezręczną zmianę układu.
Sztywność konstrukcyjna, projektowanie odlewów i kontrola wibracji
Sztywność określa, jak a pionowe centrum obróbcze zachowuje się pod rzeczywistym obciążeniem tnącym, a nie na biegu jałowym. Maszyna, która na papierze wygląda identycznie jak konkurencyjny model, może nadal drgać, odkształcać się lub tracić jakość wykończenia, gdy rozpocznie się ciężka obróbka zgrubna, a różnica zwykle wynika z konstrukcji odlewu, a nie z rozmiaru silnika.
Poszukaj szerokiej podstawy kolumny, grubego wewnętrznego żebrowania pod stołem, symetrycznej konstrukcji termicznej pomiędzy lewą i prawą stroną kolumny oraz konstrukcji prowadnicy skrzynkowej lub liniowej o wymiarach odpowiednich do typowej głębokości skrawania. Prowadnice skrzynkowe generalnie sprzyjają dużej stabilności podczas obróbki zgrubnej, podczas gdy prowadnice liniowe sprzyjają dużej prędkości przesuwu i mniejszemu tarciu. Żadne z nich nie jest powszechnie lepsze; właściwy wybór zależy od tego, czy mieszanka części skłania się ku intensywnemu usuwaniu naddatku, czy szybszym i lżejszym obróbkom wykańczającym.
Wibracje i stabilność termiczna
Zapytaj, jak obudowa wrzeciona radzi sobie z ciepłem podczas wydłużonego czasu pracy, ponieważ wzrost temperatury we wrzecionie jest jedną z najczęstszych przyczyn dryftu wymiarowego podczas długiej zmiany. Dobrze użebrowany odlew w połączeniu z płaszczem chłodzącym wrzeciono zmniejsza odstęp pomiędzy pierwszą częścią wyjmowaną z maszyny rano a dwusetną częścią później w trakcie zmiany.
Pojemność automatycznego zmieniacza narzędzi i prędkość wymiany narzędzi
Automatyczny zmieniacz narzędzi (ATC) to miejsce, w którym często wygrywa się lub traci czas cyklu w przypadku skomplikowanych części. Największe znaczenie mają dwie liczby: pojemność magazynu, czyli liczba narzędzi, które maszyna może pomieścić w gotowości, oraz czas wymiany narzędzia na narzędzie, czyli szybkość przełączania się maszyny między operacjami.
Referencyjna pojemność magazynu narzędzi według wymagań asortymentu produkcyjnego
Warsztat wytwarzający niewielką liczbę powtarzalnych części rzadko potrzebuje więcej niż szesnastu do dwudziestu stanowisk narzędziowych. Warsztat o dużym zróżnicowaniu, wycinający wiele różnych numerów części tygodniowo, korzysta z większego magazynu, ponieważ mniejsza liczba ręcznych wymian narzędzi w ciągu dnia pracy przekłada się bezpośrednio na dłuższy czas sprawności wrzeciona. Szybkość zmiany narzędzia ma największe znaczenie w przypadku części z częstą zmianą narzędzi, takich jak szczegółowe wnęki formy lub części z wieloma drobnymi elementami.
System sterowania CNC i interfejs programowania
Platforma sterownicza na Maszyna VMC kształtuje codzienne doświadczenia operatora bardziej niż prawie jakikolwiek inny pojedynczy element. Wydajne wrzeciono w połączeniu ze sterowaniem, z którym Twoi programiści uważają się za niewygodnym w obsłudze, w praktyce będzie działać gorzej niż podano w specyfikacji.
Systemy chłodzenia, odprowadzanie wiórów i projektowanie obudów
Dostawa chłodziwa i zarządzanie wiórami rzadko pojawiają się na górze listy kontrolnej kupującego, a mimo to mają bezpośredni wpływ na trwałość narzędzia, spójność czasu cykli i ilość pracy ręcznej związanej z czyszczeniem, jaką warsztat pochłania na każdej zmianie.
Opcje dostawy chłodziwa
Chłodziwo zalewowe umożliwia wykonywanie większości ogólnych prac frezarskich, natomiast chłodziwo poprzez wrzeciono staje się ważne w przypadku wiercenia głębokich otworów i gwintowania, gdzie w przeciwnym razie usuwanie wiórów na głębokości byłoby trudne. Opcje podawania chłodziwa pod wysokim ciśnieniem pomagają w łamaniu wiórów w materiałach lepkich lub dających długie wióry.
Odprowadzanie wiórów i pełna obudowa
Przenośnik ślimakowy lub przenośnik wiórów z taśmą zawiasową automatycznie usuwa wióry ze strefy roboczej, zamiast wymagać ręcznego zgarniania podczas przerw. Całkowicie zamknięty obszar roboczy zmniejsza narażenie na mgłę chłodziwa w warsztacie i zapobiega powstawaniu opiłków, co ma większe znaczenie w miarę wzrostu prędkości wrzeciona i szybkości usuwania materiału.
Dokładność i powtarzalność pozycjonowania
Dokładność pozycjonowania opisuje, jak blisko maszyna zbliża się do zadanej współrzędnej, natomiast powtarzalność opisuje, jak konsekwentnie powraca ona do tego samego punktu w ciągu wielu cykli. W przypadku większości ogólnych prac powtarzalność ma większe znaczenie z dnia na dzień, ponieważ określa spójność poszczególnych części w całym cyklu produkcyjnym precyzyjna maszyna VMC .
- 0,010 mm Typowa powtarzalność, klasa ekonomiczna
- 0,006 mm Typowa powtarzalność, standardowa klasa
- 0,003 mm Typowa powtarzalność, klasa precyzji
Niższe wartości wskazują na większą powtarzalność w różnych klasach maszyn
Metoda informacji zwrotnej odgrywa tutaj bezpośrednią rolę. Systemy z pętlą półzamkniętą opierają się na enkoderze obrotowym na silniku w celu ustalenia położenia, podczas gdy systemy z pętlą zamkniętą dodają skalę liniową na samej osi, aby zmierzyć rzeczywiste położenie stołu, co kompensuje zużycie śruby kulowej i rozszerzalność cieplną w czasie. Kupujący, dla których liczy się wąska klasa tolerancji na a precyzyjna maszyna VMC powinien zapytać konkretnie, która metoda informacji zwrotnej jest dopasowana, zamiast zakładać ją wyłącznie na podstawie poziomu cenowego.
Kompatybilność z automatyzacją: zmieniacze palet, ładowanie robotem i podawanie prętów
Nawet jeśli automatyzacja nie jest częścią Twojego początkowego zakupu, warto później sprawdzić, czy architektura maszyny ją obsługuje. Dodanie automatyzacji do maszyny, która nigdy nie była do tego zaprojektowana, jest znacznie trudniejsze niż rozpoczęcie od odpowiednich portów dostępowych i interfejsów sterujących od pierwszego dnia.
- Ręczny załadunek wykonywany przez jednego operatora obsługującego jedną maszynę, odpowiedni do małych serii lub bardzo zróżnicowanych serii części
- Integracja komórki robota, gdzie sześcioosiowe ramię robota ładuje i rozładowuje części z uchwytu, podczas gdy operator zarządza kilkoma maszynami jednocześnie
- Systemy łączenia palet, w których wiele wstępnie załadowanych palet automatycznie ustawia się w kolejce, dzięki czemu wrzeciono kontynuuje cięcie pomiędzy wizytami operatora
- Dłuższa praca bez nadzoru lub przy wyłączonym oświetleniu, łączenie pul palet, sondowanie procesu i monitorowanie trwałości narzędzi w przypadku nocnych serii produkcyjnych
Dopasowanie typu VMC do Twojego zastosowania: produkcja form, części samochodowe i obróbka ogólna
Nie w każdym zastosowaniu te same czynniki są jednakowo uwzględniane. Sklep skupiający się na VMC do produkcji form priorytetem jest sztywność i powtarzalność ponad surową przepustowość, podczas gdy sklep prowadzący Maszyna VMC do części samochodowych Linia zazwyczaj priorytetowo traktuje czas cyklu, gotowość do automatyzacji i stałą wydajność w długich seriach produkcyjnych.
- Małe pionowe centrum obróbcze
- Standardowe pionowe centrum obróbcze
- Precyzja / Custom Vertical Machining Center
| Typ VMC | Aplikacja podstawowa | Kluczowa siła |
|---|---|---|
| Małe pionowe centrum obróbcze | Prototypownie, narzędziownie | Kompaktowa powierzchnia, mniejsze zapotrzebowanie na powierzchnię |
| Standardowe pionowe centrum obróbcze | Ogólny warsztat pracy, części samochodowe, praca na maszynach VMC | Zrównoważona prędkość, skok i sztywność |
| Precyzja / Custom VMC | VMC do produkcji form, detail parts | Ścisła powtarzalność, stabilność termiczna |
Ocena producenta lub dostawcy pionowych centrów obróbkowych
Specyfikacje opowiadają część historii, ale tło produkcyjne a pionowe centrum obróbcze manufacturer or pionowe centrum obróbcze supplier resztę opowiada. Dwie maszyny z niemal identycznymi specyfikacjami mogą nadal działać bardzo różnie na przestrzeni lat, w zależności od tego, jak konsekwentnie są zbudowane i obsługiwane.
| Obszar oceny | Czego szukać |
|---|---|
| Historia produkcji | Lata aktywnego projektowania i produkcji modeli maszyn, wewnętrzne pozyskiwanie komponentów |
| Możliwość dostosowywania | Obsługa żądań OEM i ODM, konfigurowalne opcje wrzeciona, stołu i sterowania |
| Wsparcie posprzedażowe | Dostępność wskazówek technicznych, dostęp do części zamiennych, zdalne wsparcie diagnostyczne |
| Spójność produkcji | Powtarzalna geometria i proces kalibracji we wszystkich jednostkach produkcyjnych |
| Dokumentacja | Przejrzyste instrukcje obsługi, harmonogramy konserwacji, okablowanie i odniesienia do parametrów |
Kupujący poszukujący niestandardowe pionowe centrum obróbcze konfiguracja powinna potwierdzić na początku dyskusji, czy dostawca może dostosować stożek wrzeciona, wymiar stołu, preferencje marki sterującej i interfejs automatyzacji jako: niestandardowego producenta VMC , zamiast odkrywać granice elastyczności na późniejszym etapie procesu.
Typowe błędy, których należy unikać przy wyborze maszyny VMC
- Za mała moc wrzeciona dla najcięższego materiału w mieszance części, a nie dla przeciętnego zadania
- Ignorowanie zezwolenia serwisowego wokół maszyny w celu zapewnienia drzwi szafek, dostępu do zbiornika chłodziwa i przyszłej automatyzacji
- Z widokiem na filtrację płynu chłodzącego zapotrzebowania na konkretny, generowany materiał, wióry
- Wybieranie wyłącznie na podstawie głównych danych dotyczących prędkości pomijając kontrolę sztywności i powtarzalności
- Niedoszacowanie czasu szkolenia operatora potrzebne w przypadku nieznanego interfejsu sterowania
- Leczenie niedroga maszyna VMC szukaj jako powód do pominięcia przeglądu sztywności lub dokładności, gdy bardziej użytecznym podejściem jest określenie, które specyfikacje faktycznie mają znaczenie dla zestawu części przed porównaniem opcji
Zapotrzebowanie w branży i dlaczego pionowe centra obróbkowe pozostają podstawową inwestycją
Popyt na pionowe centra obróbkowe utrzymuje się na stałym poziomie, ponieważ obejmują one szeroki zakres geometrii części przy stosunkowo niewielkiej powierzchni. Analiza rynku branżowego przewiduje, że globalny segment pionowych centrów obróbczych będzie się rozwijał w stosunku do szacunków do 7,6 mld dolarów w 2025 r. do blisko 9,9 mld dolarów do 2031 r , odzwierciedlający stały roczny wzrost (źródło: prognoza rynku pionowych centrów maszynowych, 2026–2031). Oddzielne badania branżowe szacują, że segment pionowy jest mniej więcej 61-proc. udziału szerszego rynku centrów obróbkowych w 2026 r., co odzwierciedla liczbę producentów preferujących elastyczność i efektywność kosztową konfiguracji pionowych w porównaniu z innymi typami maszyn (źródło: Machining Centers Market Size and Opportunities, 2026–2033).
- 9,9 miliarda dolarów Prognozowana wartość segmentu VMC do 2031 roku
- 61% Udział segmentu pionowego centrów obróbczych, 2026 r
- 45% Udział Azji i Pacyfiku w zapotrzebowaniu na centra obróbkowe, 2026 r
Wzrost ten napędzany jest głównie produkcją komponentów motoryzacyjnych, obróbką form i matryc oraz ogólną obróbką przemysłową, czyli trzema obszarami, w których a pionowe centrum obróbcze pozostaje praktycznym domyślnym wyborem dla producentów rozważających elastyczność w stosunku do powierzchni i czasu konfiguracji.
O firmie Nantong New Era Technology Co., LTD
Nantong New Era Technology Co., LTD od ponad dwudziestu lat specjalizuje się w opracowywaniu, projektowaniu i produkcji maszyn sterowanych numerycznie i obrabiarek CNC, wspieranych przez oddany zespół w zakresie rozwoju technologii, produkcji i sprzedaży. jako Maszyna VMC manufacturer prowadzenie ustalonej placówki pionowe centrum obróbcze factory w Chinach firma stale wchłania zaawansowane osiągnięcia techniczne z kraju i zagranicy, stając się producentem z pełnymi możliwościami produkcyjnymi i montażowymi.
Pracuję zarówno jako producent OEM Producent pionowych centrów obróbczych i ODM Maszyna VMC China partner, Nantong New Era Technology koncentruje się na dostarczaniu klientom praktycznych rozwiązań i stałej jakości produktów, wspartej responsywną obsługą, niezależnie od tego, czy wymagana jest konfiguracja standardowa, czy bardziej dostosowana poprzez jego Producent pionowych centrów obróbczych CNC możliwości.
Często zadawane pytania
-
P1: Do czego służy maszyna VMC?
Pionowe centrum obróbcze służy do frezowania, wiercenia, gwintowania, wytaczania i kształtowania metalu i innych materiałów konstrukcyjnych, zwykle do wsporników, obudów, płyt i wnęk form.
-
P2: Dlaczego warto wybrać pionowe centrum obróbcze?
Pionowe centrum obróbcze oferuje prostą konfigurację, wyraźną widoczność strefy cięcia i mniejszą powierzchnię w porównaniu z wieloma innymi konfiguracjami do ogólnej produkcji części.
-
P3: Jakie są główne elementy VMC?
Podstawowe komponenty obejmują wrzeciono i silnik, konstrukcję osi ze śrubami kulowymi i prowadnicami, stół roboczy, automatyczny zmieniacz narzędzi, szafę sterowniczą CNC i układ chłodzenia.
-
P4: W jaki sposób CNC steruje maszyną VMC?
Sterowanie CNC odczytuje zaprogramowane instrukcje i koordynuje serwomotory na każdej osi, prędkość wrzeciona i zmieniacz narzędzi, wykorzystując urządzenia sprzężenia zwrotnego do korygowania położenia podczas obróbki.
-
P5: Jakie operacje może wykonać VMC?
Pionowe centrum obróbcze może wykonywać frezowanie czołowe, frezowanie rowków, wiercenie, gwintowanie, rozwiercanie, wytaczanie i profilowanie konturowe, a także wykańczanie wnęki formy na wielu typach części.
-
P6: Czy wspierasz OEM i ODM?
Wsparcie.
-
P7: Dlaczego wybrać nas?
Niezależne badania i rozwój, profesjonalny zespół, z długą historią.
-
P8: Czy Twoje opakowanie może zapewnić bezpieczeństwo produktu?
Móc.
-
P9: Jaka jest różnica między VMC a poziomym centrum obróbczym?
VMC ma pionowe wrzeciono, dostosowane do płaskich części i form przy prostszej konfiguracji, podczas gdy poziome centrum obróbkowe sprzyja ciężkiej, wielostronnej produkcji z automatyzacją palet.
-
P10: Jak określić odpowiedni rozmiar stołu dla moich części?
Zacznij od największej obwiedni części oraz mocowania i prześwitu narzędzia, a następnie porównaj ją z przemieszczeniami X, Y i Z badanych modeli pionowych centrów obróbkowych.


Jeśli są Państwo zainteresowani naszymi produktami, prosimy o kontakt.
DANE KONTAKTOWE
Nantong New Era Technology Co., LTD
- Pięciogwiazdkowy park przemysłowy, dystrykt Chongchuan, miasto Nantong, prowincja Jiangsu, Chiny
- TEL:+86-19851302688
- E-mail: [email protected]
Produkty
Szybki link
Aktualności
Terminal mobilny
NANTONG NEW ERA TECHNOLOGY CO., LTD Wszelkie prawa zastrzeżone. Producenci centrów obróbczych CNC Chińska fabryka centrów obróbczych
