


Wiadomości branżowe
Przewodnik po wyborze maszyny CNC Sinker EDM
 2026.07.23
 Wiadomości branżowe
Przewodnik wyboru
Co to jest Maszyna EDM typu Sinker
A Ciężki EDM maszyna kształtuje przedmiot poprzez zanurzenie uformowanej elektrody w materiale, podczas gdy szybka seria iskier elektrycznych powoduje erozję powierzchni, dopasowując się do geometrii elektrody. Proces ten, ogólnie nazywany wtapianiem EDM, usuwa materiał poprzez kontrolowaną erozję iskrową, a nie siłę skrawania, dlatego twardość ma niewielki wpływ na działanie maszyny EDM do wtapiania. Elektroda i przedmiot obrabiany są zanurzone w płynie dielektrycznym, a każda iskra usuwa niewielką ilość materiału, aż wykończona wnęka będzie odzwierciedlać kształt elektrody.
Wytłaczarka, czasami nazywana maszyną tłokową EDM, jest standardowym narzędziem do wytwarzania wnęk form, wykrojów matryc i innych złożonych geometrii wewnętrznych, które są trudne lub niemożliwe do osiągnięcia za pomocą obrotowego narzędzia tnącego. Nowoczesna wycinarka EDM CNC dodaje programowalne sterowanie osiami i cykle orbitowania jako dodatek do tego podstawowego procesu, dlatego większość obecnych maszyn EDM nabywanych jest w oparciu o CNC, a nie jednostki obsługiwane ręcznie.
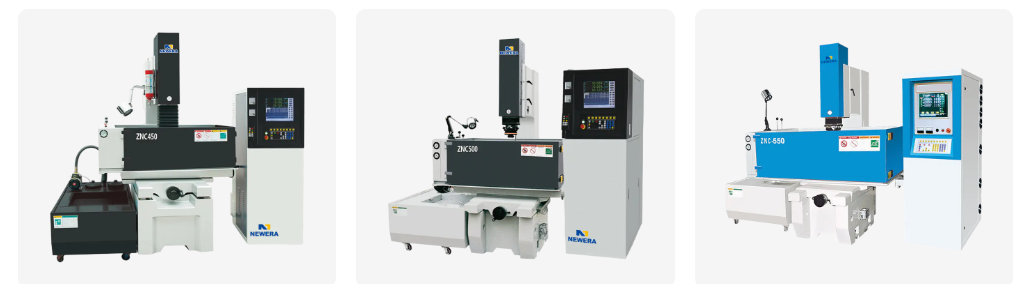
Jak działa tonięcie EDM
Cykl erozji iskrowej
Usuwanie materiału odbywa się poprzez tysiące pojedynczych wyładowań elektrycznych co sekundę, z których każde powoduje odparowanie mikroskopijnej ilości materiału zarówno z elektrody, jak i przedmiotu obrabianego. Ponieważ elektroda również zużywa się podczas tego cyklu, materiał elektrody i ustawienia wyładowania dobierane są wspólnie, aby zrównoważyć prędkość usuwania z tym, jak bardzo kształt elektrody musi zostać zachowany do przejścia wykańczającego.
Rola płynu dielektrycznego
Płyn dielektryczny, zazwyczaj specjalistyczny olej, wypełnia szczelinę pomiędzy elektrodą a przedmiotem obrabianym, izolując szczelinę do momentu wytworzenia napięcia wystarczającego do wyzwolenia iskry, a następnie wypłukując zerodowane zanieczyszczenia. Stała cyrkulacja płynu i filtracja zapobiegają przedostawaniu się zanieczyszczeń do późniejszych zrzutów, co jest jednym z powodów, dla których konstrukcja zbiornika i wydajność filtracji są tak samo ważne, jak sam generator.
Materiały powszechnie obrabiane za pomocą drążka EDM
Ponieważ EDM usuwa materiał elektrycznie, a nie mechanicznie, każdy materiał przewodzący prąd elektryczny może być ogólnie obrabiany niezależnie od twardości i wytrzymałości. Poniższa tabela przedstawia materiały często łączone z maszyną EDM.
| Materiał | Typowy zakres twardości | Skrawalność za pomocą drążka EDM | Powszechne zastosowanie |
|---|---|---|---|
| Hartowana stal narzędziowa | Do 60 do 65 HRC | Nie ma wpływu na twardość, ponieważ usuwanie odbywa się termicznie i elektrycznie | Wnęki form wtryskowych |
| Stop tytanu | Umiarkowana twardość, wysoka wytrzymałość | Możliwość obróbki mechanicznej pomimo wytrzymałości stanowiącej wyzwanie dla narzędzi skrawających | Komponenty lotnicze i medyczne |
| Węglik wolframu | Bardzo wysoka twardość | Możliwość obróbki poprzez erozję iskrową, gdzie samo szlifowanie jest powolne | Płytki narzędzi skrawających i części eksploatacyjne |
| Ceramika przewodząca | Wysoka twardość, kruchość | Możliwość obróbki mechanicznej, jeśli przewodzi prąd elektryczny | Specjalistyczne komponenty odporne na zużycie |
| Stal nierdzewna | Twardość od średniej do wysokiej | Dobra ogólna skrawalność | Narzędzia do zastosowań medycznych i spożywczych |
Wykorzystanie materiału elektrody w maszynie tłoczącej
Wybór materiału elektrody wpływa na szybkość zużycia, możliwe wykończenie i jakość przenoszenia drobnych szczegółów do wnęki. Poniższy wykres przedstawia ogólny schemat użycia typowych materiałów elektrodowych na maszynie wgłębnej EDM.
Ciężarówka EDM w porównaniu z drutem EDM i frezowaniem CNC
Ciężki EDM to jeden z kilku sposobów wytwarzania precyzyjnego wgłębienia lub elementu, a porównanie go z elektroerozją drutową i frezowaniem CNC pomaga określić, gdzie najlepiej pasuje maszyna do drążenia wgłębnego. Poniższy wykres radarowy przedstawia pięć praktycznych atrybutów wszystkich trzech metod.
- Ciężki EDM
- Drut EDM
- Frezowanie CNC
Szybkość usuwania materiału według ustawienia prądu rozładowania
Zwiększanie prądu wyładowania na maszynie EDM przyspiesza usuwanie materiału, ale także zmienia wykończenie powierzchni i zużycie elektrody, dlatego też przejścia zgrubne i wykańczające zwykle przebiegają przy różnych ustawieniach. Poniższy wykres liniowy ilustruje ogólną zależność pomiędzy prądem rozładowania a względną szybkością usuwania.
Typowe wykończenie powierzchni według etapu obróbki
Wykończenie powierzchni na maszynie wgłębnej EDM poprawia się w miarę przechodzenia procesu od obróbki zgrubnej do coraz drobniejszych przejść wykańczających. Poniższy wykres przedstawia ogólną wartość Ra, mierzoną w mikrometrach, związaną z każdym etapem.
Klasa maszyny i odniesienie do specyfikacji
Dopasowanie rozmiaru zbiornika roboczego i pojemności elektrody do największego bloku formy lub gniazda w produkcji pozwala uniknąć stwierdzenia w połowie projektu, że maszyna jest za mała. Poniższa tabela grupuje popularne klasy maszyn CNC do drążenia EDM według ogólnego zakresu specyfikacji.
| Klasa maszyny | Rozmiar zbiornika roboczego | Maksymalna masa elektrody | Dokładność pozycjonowania |
|---|---|---|---|
| Mały | 400 x 300 x 250 mm | Do 50kg | Plus lub minus 0,005 mm |
| Średni | 650 x 450 x 350 mm | Do 150 kg | Plus lub minus 0,005 mm |
| Duży | 1000 x 700 x 500 mm | Do 500 kg | Plus lub minus 0,008 mm |
| Bardzo duży | 1500 x 1000 x 700 mm | Do 1000kg | Plus lub minus 0,01 mm |
Typowy przebieg produkcji wgłębnej EDM
Gotowe wgłębienie wykonane na wycinarce CNC zasadniczo przechodzi przez tę samą szeroką sekwencję, niezależnie od złożoności części. Poniższe etapy przedstawiają ten ogólny przepływ.
- 1 Projektowanie i wytwarzanie elektrod
- 2 Konfiguracja i wyrównanie przedmiotu obrabianego
- 3 Przejście zgrubne
- 4 Karnet na półfinał
- 5 Zakończ przejście
- 6 Czyszczenie i kontrola
Gdzie używane są maszyny EDM typu Sinker
Precyzja i niezależność od twardości pracy maszyny wgłębnej EDM sprawiają, że jest to standardowy wybór w kilku ustawieniach produkcyjnych.
-
Wnęki na formy i matryce
Narzędzia do form wtryskowych i odlewów ciśnieniowych, w przypadku których nie można uzyskać geometrii wewnętrznej wnęki za pomocą obracającego się narzędzia tnącego.
-
Komponenty lotnicze
Otwory chłodzące i złożone elementy w częściach z tytanu i superstopów, gdzie konwencjonalne skrawanie jest trudne.
-
Formy do wyrobów medycznych
Wnęki o drobnych szczegółach, które wymagają gładkiego wykończenia i ścisłej spójności wymiarowej w długich seriach produkcyjnych.
-
Hartowane oprzyrządowanie i stemple
Elementy stempli i matryc obrabiane po hartowaniu, ponieważ stan utwardzenia materiału nie ma wpływu na erozję iskrową.
Wybór producenta maszyn do drążenia wgłębnego EDM
Współpraca z dedykowanym dostawcą maszyn CNC do wgłębników EDM zamiast z ogólnym sprzedawcą obrabiarek zwykle ma sens, gdy warsztat potrzebuje określonego oprogramowania sterującego, rozmiaru zbiornika lub funkcji automatyzacji. Kilka praktycznych punktów kontrolnych pomaga zawęzić wyszukiwanie wśród opcji maszyny EDM do wgłębnika OEM.
- Potwierdź, że system sterowania obsługuje wzorce ruchu elektrody i cykle orbitowania, których będzie potrzebować program narzędziowy.
- Sprawdź rozmiar zbiornika roboczego i pojemność elektrody w porównaniu z największym blokiem formy lub gniazda oczekiwanym w produkcji.
- Sprawdź reakcję serwomechanizmu i wydajność kontroli szczeliny, ponieważ wpływa to na spójność utrzymywania iskiernika podczas długiego przejścia wykańczającego.
- Zapytaj o typ generatora i sposób regulacji energii wyładowania pomiędzy przejściami obróbki zgrubnej i wykańczającej.
- Należy zwrócić uwagę na filtrację płynu dielektrycznego i wydajność cyrkulacji, ponieważ czystość płynu wpływa zarówno na jakość wykończenia, jak i zużycie elektrody.
Wielu nabywców zwraca się ku chińskiemu producentowi maszyn wgłębnych EDM, gdy wzrosną potrzeby w zakresie wolumenu lub dostosowywania, głównie ze względu na koncentrację rozwoju oprogramowania sterującego, projektowania generatorów i możliwości budowy układów mechanicznych w jednym regionie dostaw. W tym przypadku najłatwiej jest pozyskać automatyczną maszynę wgłębną EDM, zbudowaną z automatyczną wymianą elektrod i funkcjami cyklu bezobsługowego, obok standardowych konstrukcji zbiorników ręcznych.
Tło produkcyjne
Nantong New Era Technology Co., LTD od ponad 20 lat koncentruje się na opracowywaniu, projektowaniu i produkcji maszyn sterowanych numerycznie i obrabiarek CNC, przy wsparciu zespołu zajmującego się rozwojem technologii, produkcją i sprzedażą.
- Doświadczenie 20 lat
- Model biznesowy Rozwój maszyn OEM i ODM EDM
- Podstawowe możliwości Projektowanie i produkcja obrabiarek CNC
- Obiekt Centrum Produkcyjno-Montażowe
Działając jako producent maszyn OEM EDM i producent maszyn do drążenia matrycowego ODM EDM, zespół współpracuje z klientami w celu dopasowania konfiguracji maszyny, takiej jak rozmiar zbiornika, ustawienia generatora i oprogramowanie sterujące, do produkowanych części, opierając się na ciągłym rozwoju w tej dziedzinie w celu udoskonalenia konstrukcji maszyny z biegiem czasu.
Co sprawdzić przed zakupem maszyny do tłoczenia
- Przed złożeniem pełnego zamówienia poproś o próbną próbną komorę na reprezentatywnym materiale.
- Sprawdź, czy oprogramowanie sterujące obsługuje bibliotekę elektrod i wzorce orbitowania, z których korzystają już Twoje programy narzędziowe.
- Potwierdź przemieszczenie osi i rozmiar zbiornika w odniesieniu do największego oczekiwanego bloku formy, a nie tylko średniego rozmiaru części.
- Sprawdź, jak łatwo można pozyskać materiały eksploatacyjne, takie jak filtry i uchwyty elektrod, potrzebne do ciągłej pracy.
- Omów wsparcie w zakresie szkoleń i konfiguracji systemu sterowania, aby można było tworzyć nowe programy bez konieczności długiego uczenia się.
Często zadawane pytania
-
Pytanie 1. Co to jest maszyna EDM wgłębna
Maszyna do drążenia EDM, zwana także maszyną do drążenia matrycowego lub maszyną EDM tłocznika, kształtuje przedmiot obrabiany poprzez zanurzenie uformowanej elektrody w materiale, podczas gdy powtarzające się iskry elektryczne powodują erozję powierzchni, dopasowując się do kształtu elektrody.
-
Pytanie 2. Jak działa zagłębianie EDM
Ukształtowana elektroda i przedmiot obrabiany są zanurzane w płynie dielektrycznym, a seria szybkich wyładowań elektrycznych pomiędzy dwoma powoduje erozję materiału z przedmiotu obrabianego we wzorze elektrody.
-
Pytanie 3. Co to jest zatapiający się EDM
EDM wgłębny to ogólna nazwa procesu wykorzystującego maszynę EDM wgłębną do formowania wnęk, takich jak odciski form i matryc, poprzez kontrolowaną erozję iskrową, a nie narzędzia skrawające.
-
Pytanie 4. Co to jest ram EDM
EDM ramowy to kolejna popularna nazwa drążka EDM, odnosząca się do siłownika, który wbija elektrodę w dół do przedmiotu obrabianego podczas cyklu obróbki.
-
Pytanie 5. Jakie materiały można obrabiać EDM
EDM działa na dowolnym materiale przewodzącym prąd elektryczny, który obejmuje większość stali narzędziowych, stali nierdzewnej, stopów tytanu, węglika wolframu i różnych materiałów ceramicznych przewodzących.
-
Pytanie 6. Czy stal hartowana maszynowo EDM
Tak, ponieważ usuwanie materiału odbywa się poprzez wyładowanie elektryczne, a nie siłę cięcia, twardość ma niewielki wpływ na przebieg procesu.
-
Pytanie 7. Czy EDM może obrabiać tytan
Tak, stopy tytanu są powszechnie poddawane obróbce elektroerozyjnej, szczególnie w przypadku komponentów lotniczych i medycznych, gdzie ich wytrzymałość utrudnia konwencjonalne cięcie.
-
Pytanie 8. Czy EDM może ciąć węglik
Tak, węglik wolframu jest powszechnym zastosowaniem EDM, szczególnie w przypadku płytek do narzędzi skrawających i części zużywalnych, gdzie samo szlifowanie byłoby powolne i trudne.
-
Pytanie 9. Jak dokładna jest obróbka EDM
Dokładność pozycjonowania na dobrze utrzymanej maszynie drążącej EDM zwykle mieści się w zakresie około plus minus 0,005 mm, chociaż dokładna wartość zależy od klasy maszyny i ustawień procesu.
-
Pytanie 10. Jakie wykończenie powierzchni może osiągnąć EDM
Wykończenie powierzchni zależy od etapu obróbki, przy czym przejścia zgrubne pozostawiają grubszą teksturę, a przejścia wykańczające pozwalają uzyskać drobną, niemal lustrzaną powierzchnię.


Jeśli są Państwo zainteresowani naszymi produktami, prosimy o kontakt.
DANE KONTAKTOWE
Nantong New Era Technology Co., LTD
- Pięciogwiazdkowy park przemysłowy, dystrykt Chongchuan, miasto Nantong, prowincja Jiangsu, Chiny
- TEL:+86-19851302688
- E-mail: [email protected]
Produkty
Szybki link
Aktualności
Terminal mobilny
NANTONG NEW ERA TECHNOLOGY CO., LTD Wszelkie prawa zastrzeżone. Producenci centrów obróbczych CNC Chińska fabryka centrów obróbczych
