


Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Pięcioosiowa bramowa CNC: kompletny przewodnik dla kupujących dotyczący precyzyjnej obróbki na dużą skalę
Pięcioosiowa bramowa CNC: kompletny przewodnik dla kupujących dotyczący precyzyjnej obróbki na dużą skalę
 2026.09.16
 Wiadomości branżowe
Kiedy do Twojego warsztatu trafia 3-metrowa rama lotnicza, strategia obróbki nie opiera się wyłącznie na prędkości wrzeciona. Chodzi o to, czy jedno mocowanie może utrzymać tolerancję na całej długości części. Pięcioosiowa bramowa maszyna CNC odpowiada na to pytanie, łącząc dużą ramę przypominającą most z pięcioma osiami jednoczesnego ruchu.
Wniosek pierwszy: pięcioosiowy portalowy CNC to najbardziej praktyczny sposób obróbki dużych, skomplikowanych detali w jednym ustawieniu. Mniej czynności obsługowych oznacza większą dokładność, niższy koszt mocowania i krótszy całkowity czas cyklu. W pozostałej części tego artykułu wyjaśniono, jak działa konstrukcja, jakie specyfikacje mają znaczenie i gdzie ta klasa maszyn zarabia na utrzymanie.
Co to jest pięcioosiowa maszyna CNC z bramą?
Maszyna bramowa zbudowana jest wokół dwóch kolumn zamontowanych na podłodze, które podtrzymują belkę poprzeczną. Głowica wrzeciona porusza się na belce, a przedmiot obrabiany leży na stole pomiędzy kolumnami. W porównaniu z pionowym centrum obróbczym z ramą C, konstrukcja portalowa zapewnia znacznie wyższą sztywność w przeliczeniu na jednostkę ceny, gdy obszar roboczy przekracza około 2 metry.
Część „5-osiowa” oznacza trzy osie liniowe (X, Y, Z) plus dwie osie obrotowe. W większości konfiguracji suwnicowych z pięcioma osiami obrotowymi są oś A (nachylenie wokół X) i oś C (obrót wokół Z) wbudowane w głowicę wrzeciona. W niektórych konstrukcjach zamiast tego na stole umieszcza się osie obrotowe, co jest lepsze w przypadku wyjątkowo ciężkich przedmiotów.
Zrozumienie różnicy stanie się łatwiejsze, jeśli zaczniesz od podstawy centrum obróbczego portalowego a następnie porównaj opcje stylu głowy.
Poniższy rysunek przedstawia typowe moduły konstrukcyjne pięcioosiowej bramowej maszyny CNC.
Pięć osi, 3 2 lub trzy osie: dopasowanie ruchu do części
Nie każda duża część wymaga jednoczesnej obróbki pięcioosiowej. Wiele części pryzmatycznych jest doskonale obsługiwanych przez trójosiową suwnicę lub głowicę 3 2 pozycyjną. Decyzja zależy od tego, do ilu stron trzeba dotrzeć, czy powierzchnie są rzeźbione i jak często można pozwolić sobie na ponowne zaciskanie.
| Możliwości | Bramka 3-osiowa | 3 2 pozycyjne | 5-osiowe jednoczesne |
|---|---|---|---|
| Ustawienia części pięciostronnej | 4–6 | 2–3 | 1 |
| Ukośne otwory i porty | Indeksowanie ręczne | Tak | Tak |
| Kompleksowe konturowanie 3D | Ograniczona | Stopniowe wykończenie | Zakończenie jednoprzebiegowe |
| Wysiłek programistyczny | Niski | Średni | Wysoka |
| Inwestycja względna | Niskiest | Środek | Wysokaest |
Ustawienia wymagane dla typowej dużej części pięciostronnej
Porównanie poglądowe; rzeczywista liczba konfiguracji zależy od geometrii części i konfiguracji maszyny.
Praktyczny wniosek: jeśli części są w większości płaskie i czasami występują otwory pod kątem, suwnica 3 2 pozwala zaoszczędzić pieniądze i zmniejsza ryzyko programowania. Jeśli obrabiasz łopatki turbin, wirniki, wkładki form o złożonych krzywiznach lub części z trudno dostępnymi podcięciami, jedynym sposobem na ich efektywne wykończenie jest jednoczesny ruch w pięciu osiach.
Najważniejsze dane techniczne, które należy sprawdzić przed zakupem
Koperta robocza i stół
Odległość między kolumnami określa maksymalną szerokość obrabianego przedmiotu. Przesuw w osi Y określa głębokość, jaką można osiągnąć od przodu stołu, a przesuw w osi Z kontroluje maksymalną wysokość części plus długość narzędzia. Zawsze mierz także mocowanie w kopercie, a nie tylko część.
- Skok w osi X: zwykle od 3 do 12 m w przypadku maszyn bramowych
- Odległość między kolumnami: wybierz 300–500 mm szerszą niż największy sprawdzony przedmiot obrabiany
- Obciążenie stołu: sprawdzić je na podstawie rzeczywistego przedmiotu obrabianego i ciężaru urządzenia
Wydajność wrzeciona
Moc wrzeciona i moment obrotowy decydują o tym, ile materiału można usunąć w jednym przejściu. Wrzeciono o prędkości obrotowej 10 000–15 000 obr./min i mocy 30–60 kW nadaje się do większości zastosowań związanych z aluminium w przemyśle lotniczym i stalą formierską. W przypadku tytanu lub Inconelu należy szukać niższej prędkości z wyższym momentem obrotowym i solidnym złączem HSK lub Capto.
Konfiguracja osi i głowica obrotowa
Sprawdź, czy osie obrotowe są z głowicą widełkową, głowicą obrotową lub konstrukcją stołową. Głowice wideł są powszechne w przypadku jednoczesnej pracy w pięciu osiach, ponieważ umożliwiają lepszy zasięg narzędzia i mniejszą kolizję z belką poprzeczną. W przypadku bardzo ciężkich przedmiotów bezpieczniejszym wyborem może być konstrukcja oparta na stole z osiami obrotowymi B/C.
Sterowanie i kompatybilność z CAM
Pięcioosiowe maszyny bramowe zależą od zdolności systemu CNC do obsługi transformacji kinematycznej, sterowania punktem centralnym narzędzia (TCP) i unikania kolizji. Postprocesor CAM musi dokładnie odpowiadać kinematyce głowicy. Przed podpisaniem zamówienia poproś konstruktora o listę postprocesorów.
Gdzie się to opłaca: zastosowania wymagające suwnicy pięcioosiowej
Pięcioosiowa bramowa CNC nie jest maszyną ogólnego przeznaczenia. Opłaca się, gdy zakres prac jest duży, część jest złożona, a ponowne mocowanie jest kosztowne lub ryzykowne. Popyt dominują trzy grupy zastosowań.
Lotnictwo i obrona
Monolityczne ramy aluminiowe, żebra skrzydeł, czapki dźwigarów i grodzie łączą w sobie długie wymiary z cienkimi ścianami i pięciostronną obróbką. Konstrukcja suwnicy wspiera długą oś X, podczas gdy głowica obrotowa dociera do kątowych kieszeni na elementy mocujące bez przemieszczania części. Jedna konfiguracja zmniejsza również błąd geometryczny pomiędzy elementami.
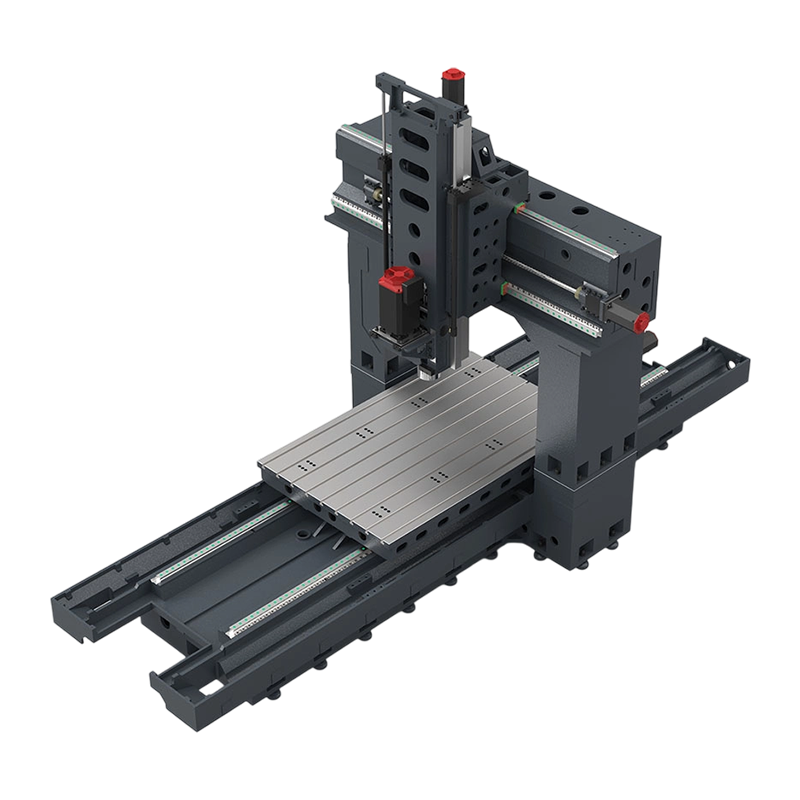 Centrum obróbcze bramowe PL2518 do dużych części konstrukcyjnych Ta pięcioosiowa maszyna bramowa nadaje się do długich elementów aluminiowych i szerokich powierzchni matryc, oferując duży zakres pracy i zwiększoną wydajność wrzeciona. Dostępny stół i inteligentne elementy sterujące skracają czas konfiguracji, poprawiając jednocześnie wydajność wykańczania. Zobacz produkt →
Produkcja dużych form i matryc
Matryce do zewnętrznych paneli samochodowych, duże formy wtryskowe z tworzyw sztucznych i oprzyrządowanie do odlewania ciśnieniowego wymagają ciągłego wykańczania powierzchni na dużych obszarach. Pięcioosiowy suwnica utrzymuje narzędzie prostopadle do powierzchni, zapewniając lepsze wykończenie i cięcie znacznie ograniczając konieczność ręcznego polerowania. Ta sama maszyna radzi sobie z elektrodami grafitowymi, jeśli jest wyposażona w odpowiednie wrzeciono i odsysanie pyłu.
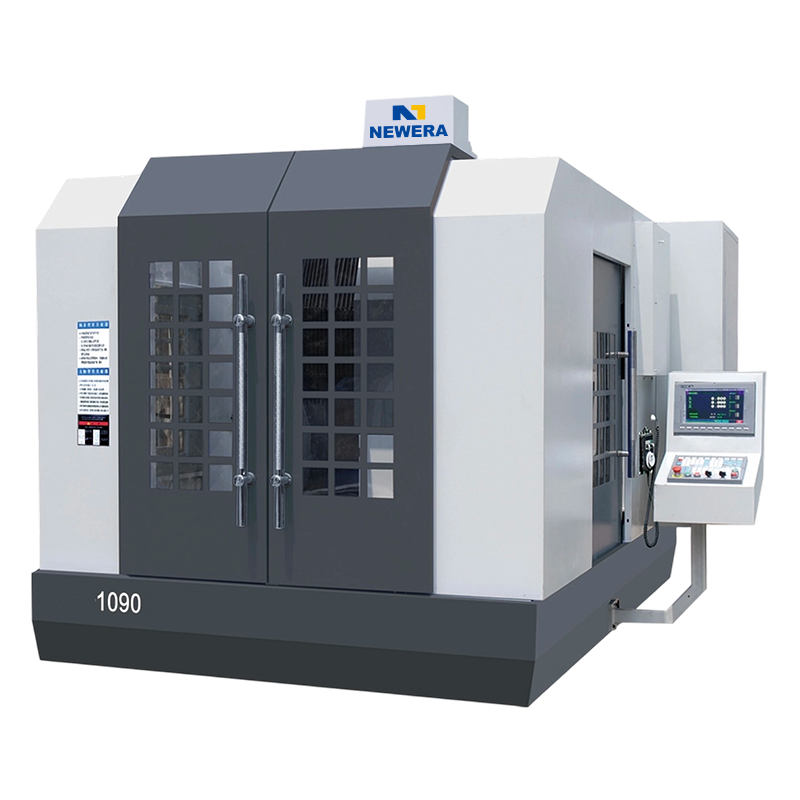 Frezarka bramowa CNC NE1090 do detali ponadgabarytowych Zbudowany z myślą o dużych formach i obudowach wykraczających poza granice pionowego centrum obróbczego, ten młyn bramowy wykorzystuje konstrukcję z żeliwa i szybkie łożyska ceramiczne, aby zapewnić sztywność i dokładność. Głęboki zasięg osi Z umożliwia obsługę zagłębień, do których inne maszyny nie mają dostępu. Zobacz produkt →
Energetyka, kolej i sprzęt ciężki
Formy łopatek turbin wiatrowych, obudowy turbin gazowych, ramy wózków wagonowych i duże skrzynie biegów często przekraczają możliwości pionowego centrum obróbczego. W takich przypadkach otwarty stół suwnicy i duża oś Z umożliwiają wrzecionu dostęp do głębokich wgłębień, do których maszyna z ramą C po prostu nie może dotrzeć.
Typowe błędy przy określaniu suwnicy pięcioosiowej
- Skupianie się wyłącznie na ruchu X/Y/Z i ignorowanie wysokości belki poprzecznej. Część może zmieścić się na stole, ale nadal kolidować z belką, gdy głowa się przechyla.
- Zapominając, że osie obrotowe wymagają momentu obrotowego, a nie tylko prędkości. Wiele głowic pięcioosiowych wygląda szybko na papierze, ale nie jest w stanie utrzymać ciężkiego narzędzia w cięciu pod kątem.
- Niedocenianie krzywej uczenia się programowania. Symultaniczna obróbka w pięciu osiach wymaga umiejętności CAM, dyscypliny w ustawianiu i nawyków symulacyjnych, których nie mają warsztaty trójosiowe.
- Zaniedbanie długości narzędzia i luzu oprawki narzędziowej. Głowica obrotowa dodaje rozmiar fizyczny, który zmienia minimalny zasięg i najniższą pozycję Z.
- Dopasowanie wrzeciona do materiału tylko częściowo – bez uwzględnienia mocowania i tłumienia. Długie, cienkie ścianki na dużych częściach mogą powodować drgania, których nie wyleczy żadna modernizacja wrzeciona.
Często zadawane pytania dotyczące pięcioosiowego systemu CNC
P1: Do czego służy 5-osiowa bramowa maszyna CNC?
Stosuje się go do dużych detali, które wymagają obróbki pięciostronnej lub obróbki konturowej w jednym ustawieniu — zazwyczaj części konstrukcyjne dla przemysłu lotniczego, duże bloki form i matryc oraz komponenty energetyczne. Rama suwnicy zapewnia sztywność potrzebną do utrzymania dokładności przy długich przesuwach.
P2: Ile kosztuje 5-osiowa bramowa maszyna CNC?
Cena zależy od zakresu pracy, mocy wrzeciona, konfiguracji osi obrotowej i systemu sterowania. Nie ma dwóch takich samych cytatów. Właściwym podejściem jest określenie największej części i poproszenie producenta o skonfigurowanie maszyny wokół niej.
P3: Jaka jest różnica pomiędzy 5-osiowym portalem a 5-osiowym pionowym centrum obróbczym?
VMC ma ramę C z wrzecionem zamontowanym nad stołem w pojedynczej odlewanej kolumnie. Suwnica posiada dwie kolumny podtrzymujące belkę poprzeczną, co zwiększa sztywność i pozwala na znacznie dłuższy przesuw osi X. Suwnica jest zwykle preferowana, gdy część przekracza 2 metry.
P4: Jaką dokładność może utrzymać 5-osiowa bramowa CNC?
Dokładność zależy od kompensacji, kontroli termicznej i sprzężenia zwrotnego skali. Odpowiednio dobrana maszyna jest w stanie utrzymać pozycjonowanie w zakresie kilku setnych milimetra, dlatego nadaje się do produkcji form i precyzyjnej. Producent powinien dostarczyć dane dotyczące dokładności zmierzone w całej objętości, a nie tylko w jednym punkcie.
P5: Czy 3-osiowy portal CNC można później zmodernizować do 5-osiowego?
Modernizacja głowicy obrotowej lub stołu jest możliwa, gdy układ sterowania i napędy są kompatybilne, ale koszty inżynieryjne często zbliżają się do kosztów nowej maszyny. Większość firm wybiera wersję pięcioosiową, gdy maszyna 3-osiowa już nie wystarcza.
P6: Jakiej konserwacji wymaga centrum obróbcze portalowe?
Konserwacja koncentruje się na smarowaniu prowadnic, czyszczeniu sprzężenia zwrotnego skali, chłodzeniu wrzeciona i sprawdzaniu uszczelek głowicy obrotowej. Ponieważ suwnica ma długą oś X, ważne są również regularne kontrole poziomowania, aby zapobiec dryfowi dokładności w czasie.


Jeśli są Państwo zainteresowani naszymi produktami, prosimy o kontakt.
DANE KONTAKTOWE
Nantong New Era Technology Co., LTD
- Pięciogwiazdkowy park przemysłowy, dystrykt Chongchuan, miasto Nantong, prowincja Jiangsu, Chiny
- TEL:+86-19851302688
- E-mail: [email protected]
Produkty
Szybki link
Aktualności
Terminal mobilny
NANTONG NEW ERA TECHNOLOGY CO., LTD Wszelkie prawa zastrzeżone. Producenci centrów obróbczych CNC Chińska fabryka centrów obróbczych
