


Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Objaśnienie centrów obróbczych CNC: rodzaje, kluczowe specyfikacje i sposób wyboru
Objaśnienie centrów obróbczych CNC: rodzaje, kluczowe specyfikacje i sposób wyboru
 2026.09.23
 Wiadomości branżowe
Pewien wykonawca obróbki przedstawił nam kiedyś ofertę na 2000 obudów pomp z prostym wymaganiem: tolerancja otworu ±0,008 mm, udokumentowana na każdej części. Ręczne młynki warsztatowe mogłyby osiągnąć tę liczbę w dobry dzień, ale nie w trybie zmiany po zmianie i nie z zapisami pomiarów wymaganymi przez klienta. Zamówienie trafiło do warsztatu posiadającego centra obróbcze CNC. Pytanie właściciela było dokładnie tym, które powinien zadać każdy kupujący: jakiego rodzaju centrum obróbczego tak naprawdę potrzebuję i jakie specyfikacje naprawdę decydują o tym, czy będzie ono zarabiać pieniądze?
Co definiuje centrum obróbcze CNC?
Umieść centrum obróbcze obok frezarki CNC na hali produkcyjnej, a widoczną różnicą będzie automatyczny zmieniacz narzędzi (ATC). Centrum obróbcze CNC to sterowana numerycznie obrabiarka przeznaczona do wykonywania frezowania, wiercenia, wytaczania, gwintowania i rozwiercania w jednym ustawieniu, wyciągając narzędzia z magazynu i wymieniając je bez użycia rąk operatora. Dzięki tej możliwości operacja cięcia przy użyciu jednego narzędzia staje się procesem sekwencyjnym: maszyna może zmierzyć się z częścią, wywiercić w niej otwory, wywiercić otwory o krytycznych średnicach i gwintować gwinty – a wszystko to w jednym cyklu programu.
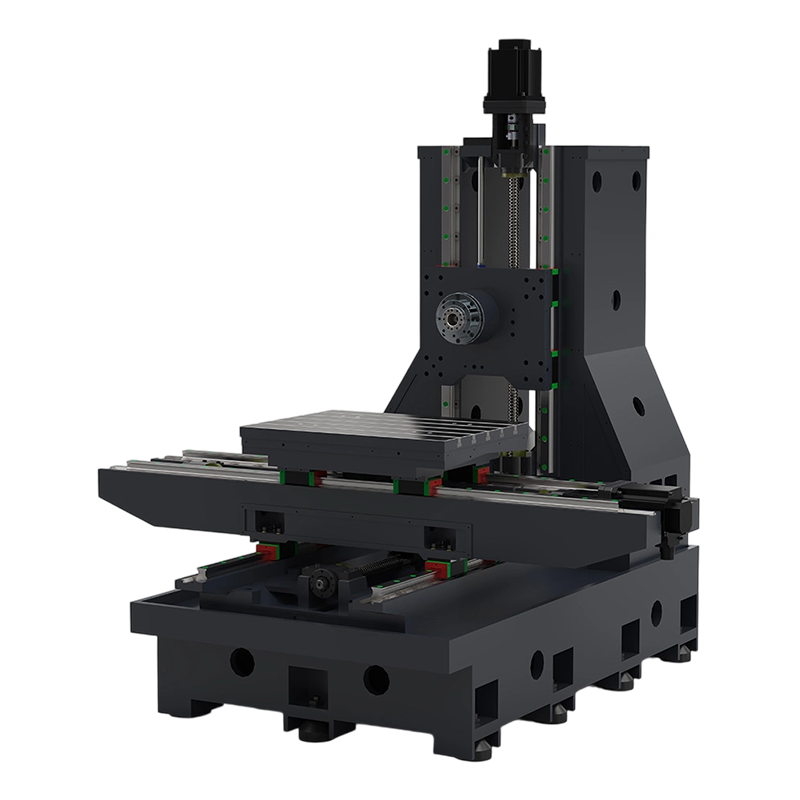
Dlaczego ma to znaczenie po stronie kosztów? Ponieważ każda ręczna zmiana narzędzia jest źródłem zmienności. Narzędzie jest inaczej osadzone w uchwycie, różny jest moment dokręcania operatora i zmienia się stan nagrzania wrzeciona. Centrum obróbcze usuwa te zmienne i dlatego powtarzalność, a nie prędkość, jest prawdziwym powodem modernizacji sklepów. Poniższy schemat przedstawia główne elementy, które będziesz oceniać w każdym centrum obróbczym — kolumnę, głowicę wrzeciona z napędem, stół roboczy, magazyn narzędzi, panel sterowania i podstawę, na której utrzymuje się cała konstrukcja.
Główne elementy centrum obróbczego CNC
Bardziej szczegółowy opis sposobu, w jaki system sterowania koordynuje zmiany wrzeciona, osi i narzędzi, znajduje się w naszym przewodniku czym jest centrum obróbcze CNC i dlaczego jest takie ważne wyjaśnia krok po kroku pętlę sterowania.
Trzy główne konfiguracje
Prawie każde centrum obróbcze dostępne na rynku można podzielić na trzy rodziny. Wybór zależy od kształtu przedmiotu obrabianego, liczby powierzchni wymagających obróbki i rozmiaru części.
Pionowe centra obróbcze (VMC)
VMC utrzymuje wrzeciono prostopadle do stołu. Jest to ustawienie domyślne dla części płaskich, płyt formy, wsporników i wszelkich przedmiotów obrabianych, których najważniejsze cechy są dostępne z góry. Konfiguracja jest prosta, ponieważ stół jest otwarty z trzech stron, a początkowa inwestycja to najniższa z trzech rodzin. W przypadku warsztatu wycinającego typowe części produkcyjne do około 1000 mm w przesuwie X, VMC zapewnia najlepszy stosunek wydajności do zainwestowanego kapitału. Ekonomiczna maszyna VMC EV850 to reprezentatywny punkt wejścia dla warsztatów odchodzących od frezowania ręcznego.
 EV850 Ekonomiczne pionowe centrum obróbkowe dla zakładów produkcyjnych To centrum VMC stanowi niedrogi punkt wejścia dla warsztatów odchodzących od frezowania ręcznego, a jego konstrukcja ułatwia załadunek za pomocą dźwigu, dostęp konserwacyjny i obsługę interfejsu HMI za pomocą jednego klawisza. Zobacz produkt →
Poziome centra obróbkowe (HMC)
Obróć wrzeciono o 90 stopni, a otrzymasz konsolę HMC. Orientacja pozioma pozwala na odpadanie wiórów z narzędzia i przedmiotu obrabianego, co poprawia trwałość narzędzia i wykończenie powierzchni w przypadku głębokich otworów i prostokątnych części. HMC akceptują także zmieniacze palet w bardziej naturalny sposób niż VMC, dlatego dominują w zautomatyzowanych komórkach zajmujących się obróbką obudów skrzyń biegów, korpusów zaworów i obudów pomp w średnich i dużych ilościach. Poziome centrum obróbcze HMC80 charakteryzuje się charakterystycznym układem: wrzeciono, kolumna i system paletowy z możliwością rozbudowy do komórki wielopaletowej.
 Poziome centrum obróbcze HMC80 do zautomatyzowanych ogniw paletowych Dzięki poziomemu wrzecionu i układowi przyjaznemu dla palet, maszyna ta nadaje się do części o głębokim otworze i pudełkach, a także może rozszerzyć się na automatyzację wielu palet w przypadku średnich i dużych ilości. Zobacz produkt →
Centra obróbcze bramowe
Gdy długość przedmiotu obrabianego przekroczy w przesuwie X około 1,5 m, sterowanie przejmuje suwnica. Wrzeciono porusza się po moście wspartym na dwóch kolumnach, podczas gdy przedmiot obrabiany pozostaje nieruchomy na łożu. Ta zamknięta rama zapewnia doskonałą sztywność na dużej powierzchni, dlatego suwnice są standardowym wyposażeniem dużych warsztatów zajmujących się matrycami i formami, obróbki strukturalnej w przemyśle lotniczym i obróbki blach grubych. Portalowe centrum obróbcze PL2016 jest typowym przykładem średniej wielkości suwnicy o przesuwie X 2000 mm.
 Centrum obróbcze bramowe PL2016 do dużych sztywnych detali Średniej wielkości suwnica o przesuwie X 2000 mm, zbudowana do pracy z dużymi matrycami, formami, przemysłem lotniczym i płytami, gdzie niezbędna jest sztywność zamkniętej ramy w dużej obudowie. Zobacz produkt →
| Kryterium | VMC | HMC | Suwnica |
|---|---|---|---|
| Orientacja wrzeciona | Pionowe | Poziomy | Pionowe |
| Najlepszy kształt części | Części płaskie, elementy dostępne od góry | Części pudełkowe, głębokie otwory, obróbka wielostronna | Duże płyty, duże formy, długie elementy konstrukcyjne |
| Typowa podróż X | 600–1380 mm | 630–1000 mm | 2000–2500 mm |
| Ewakuacja wiórów | Umiarkowane | Doskonały (wspomagany grawitacją) | Umiarkowane |
| Potencjał automatyzacji | Ręczny lub paletowy | Standard paletowy | Ręczny lub szynowy |
| Względny wskaźnik cen | 1.0 | 1,6–1,9 | 2,2–2,8 |
Wybór pomiędzy tymi rodzinami rzadko dotyczy tego, która z nich jest „lepsza”. Wybór pomiędzy VMC a HMC sprowadza się do geometrii części i wielkości partii — nasze porównanie VMC kontra HMC przedstawia zasady podejmowania decyzji w praktyce.
Kluczowe specyfikacje decydujące o wydajności w świecie rzeczywistym
Cztery grupy specyfikacji określają, czy centrum obróbkowe jest na to warte: przesuw osi, wydajność wrzeciona, wydajność narzędzia i system sterowania. Należy je rozpatrywać jako pakiet, ponieważ duży przesuw ze słabym wrzecionem lub mały magazyn narzędzi będą stanowić wąskie gardło w rzeczywistych zadaniach, niezależnie od numerów broszur.
Wartości przesuwu osi odpowiadają specyfikacjom katalogowym aktualnych modeli centrów obróbczych New Era.
Przemieszczenie osi jest pierwszym filtrem, ponieważ określa maksymalny rozmiar części. Praktyczną zasadą jest, że nie kupuj maszyny, której największy wymiar części przekracza 70 procent nominalnego skoku — potrzebujesz miejsca na uchwyty robocze, zaciski i prześwit na narzędzia.
| Specyfikacja | Wejście VMC | HMC | Suwnica |
|---|---|---|---|
| Podróż robocza X/Y/Z | 850 × 560 × 560 mm | 800 × 700 × 700 mm | 2000 × 1600 × 800 mm |
| Stożek wrzeciona | BT40 | BT40/BT50 | BT50 |
| Zakres prędkości wrzeciona | 8 000–12 000 obr./min | 6 000–8 000 obr./min | 4 000–6 000 obr./min |
| Magazyn narzędzi capacity | 16–24 narzędzia | 24–40 narzędzi | 16–24 narzędzia |
| Typowe zastosowanie | Formy, wsporniki, płyty | Obudowy, cylindry, ogniwa | Duże formy, płyty lotnicze |
Prędkość wrzeciona powinna odpowiadać dominującemu materiałowi. Jeśli tniesz głównie stal, wystarczające jest wrzeciono 8000 obr/min, które wytwarza lepszy moment obrotowy przy niższych prędkościach niż wrzeciono 12 000 obr/min; jeśli tniesz aluminium, wyższy zakres obrotów jest warty dodatkowych kosztów.
Dopasowanie maszyny do części: porównanie radarowe
Właściciele sklepów zazwyczaj oceniają maszynę według sześciu kryteriów: elastyczność konfiguracji, sztywność, oszczędność miejsca, gotowość do automatyzacji, możliwość obróbki dużych części i efektywność kosztowa. Narysuj trzy konfiguracje, a kompromisy staną się widoczne.
Porównanie jakościowe — oceny odzwierciedlają typowe mocne strony każdej konfiguracji w typowych zastosowaniach warsztatowych.
Radar wyraźnie pokazuje kompromis. VMC przoduje w elastyczności i efektywności kosztowej, dlatego pozostaje najpopularniejszym pierwszym centrum obróbczym. Konsola HMC przoduje w zakresie gotowości do automatyzacji i kontroli wiórów — właściwa odpowiedź, gdy ta sama rodzina części pracuje przez miesiące. Portal suwnicowy wyróżnia się sztywnością i możliwością obróbki dużych części, ale jest kosztowny pod względem zajmowanej powierzchni i ceny. Wybierz wymiar, który najczęściej zawodzi w Twoich bieżących zadaniach i niech to będzie oś decydująca.
Gdzie centra obróbcze zarabiają na życie
Centra obróbcze CNC znajdują zastosowanie w każdym segmencie produkcji precyzyjnej. Powszechnym schematem jest to, że im wyższa wartość przedmiotu obrabianego, tym większy wpływ finansowy błędu pojedynczego operatora – i tym silniejszy jest argument za zautomatyzowanymi, powtarzalnymi procesami. Typowe zastosowania obejmują:
- Forma i matryca: rdzenie, wnęki i uchwyty elektrod, często w połączeniu z wycinarką EDM w celu uzyskania ostrych narożników wewnętrznych i hartowanych detali, do których nie mogą dotrzeć frezy.
- Motoryzacja: obudowy skrzyń biegów, zaciski hamulcowe, zwrotnice i korpusy pomp w seriach średnich i wysokich.
- Lotnictwo i kosmonautyka: żebra konstrukcyjne, grodzie i cienkościenne części monolityczne, gdzie usuwanie materiału jest duże, a sztywność ma kluczowe znaczenie.
- Medycyna i elektronika: obudowy instrumentów, prototypy implantów, formy złączy i radiatory, gdzie tolerancje są wąskie, a partie małe.
W formowniach powszechny i skuteczny podział polega na tym, że centrum obróbkowe wykonuje 70–80 procent usuwania materiału i wykorzystuje wycinarkę CNC do geometrii, której nie jest w stanie wytworzyć frez obrotowy. To połączenie wyjaśnia, dlaczego producenci form zazwyczaj inwestują w obie technologie, zamiast stawiać na jedną.
Koszt posiadania: co sumuje się w ciągu pięciu lat
Cena zakupu jest liczbą najbardziej widoczną, ale jednocześnie najmniejszą użyteczną. W ciągu pięciu lat koszt posiadania centrum obróbczego obejmuje oprzyrządowanie i uchwyty robocze, konserwację, energię, czas programowania i koszt samej powierzchni. Maszyna pracująca na dwie zmiany może uzasadnić swoją cenę w ciągu 18 do 24 miesięcy; ta sama maszyna działająca sześć godzin dziennie może zająć pięć lat. Kup pojemność, którą faktycznie możesz załadować.
Indykatywny indeks dla porównywalnych kopert roboczych — rzeczywiste ceny zależą od opcji, systemu sterowania i konfiguracji.
Względne ceny pomiędzy klasami to dopiero początek. Mocowanie i oprzyrządowanie często zwiększają cenę zakupu pierwszego zestawu o 10–20 procent. Energia i materiały eksploatacyjne to mniejsze kwestie, ale konserwacja już nie: średniej wielkości VMC potrzebuje kontroli wrzeciona i usługi smarowania według ustalonego harmonogramu, a odroczenie tych prac tworzy klasyczny wzorzec awarii, w którym dryfują tolerancje i maszyna ulega awarii podczas zlecenia produkcyjnego, a nie podczas planowanego przestoju.
Punkty konserwacyjne chroniące inwestycję
Plan konserwacji zapewniający dokładność centrum obróbczego nie jest skomplikowany, ale należy go realizować według kalendarza, a nie harmonogramu kryzysowego:
- Na każdej zmianie — sprawdź stężenie chłodziwa, smarowanie sposobu i temperaturę wrzeciona; posłuchaj nietypowych dźwięków cięcia.
- Co tydzień — sprawdź ramię magazynu narzędzi i czujniki zaciskowe; oczyścić stożek wrzeciona.
- Co miesiąc — sprawdź wartości luzu i kompensacji osi; sprawdź osłony pod kątem wiórów.
- Co kwartał — przeprowadzaj test Ballbar, aby zweryfikować dokładność kołowości i przekątnej.
- Corocznie – pełne osiowanie geometryczne, kalibracja wagi i serwis układu smarowania.
Planowe przeglądy to najtańsze ubezpieczenie, jakie możesz kupić. Centrum obróbcze przestrzegające cyklu kalibracji będzie zachowywać tolerancję przez lata; taki, który zostanie zaniedbany, pochłonie drogie narzędzia i przeróbki na długo przed całkowitą porażką.
Często zadawane pytania dotyczące centrów obróbczych CNC
Pytanie 1. Co to jest centrum obróbcze CNC?
Centrum obróbcze CNC to sterowana komputerowo obrabiarka, która wykonuje frezowanie, wiercenie, wytaczanie, gwintowanie i rozwiercanie za pomocą automatycznego zmieniacza narzędzi, dzięki czemu wiele operacji jest wykonywanych w jednym cyklu programu bez konieczności ręcznej wymiany narzędzi.
Pytanie 2. Jaka jest różnica między VMC a HMC?
Pionowe centrum obróbcze ma pionowe wrzeciono i pasuje do płaskich części z elementami u góry. Poziome centrum obróbkowe ma poziome wrzeciono, zapewnia lepsze odprowadzanie wiórów i jest lepszym wyborem w przypadku części pudełkowych i zautomatyzowanych modułów paletowych.
Pytanie 3. Ile kosztuje centrum obróbcze CNC?
Najtańszym sposobem jest rozwiązanie VMC klasy podstawowej, podczas gdy konsole HMC kosztują około 1,5 do 1,9 razy więcej, a suwnice 2,2 do 2,8 razy więcej w przypadku porównywalnych kopert. Całkowity pięcioletni koszt posiadania obejmuje również oprzyrządowanie, konserwację, energię i programowanie.
Pytanie 4. Co oznaczają 3-osiowe, 4-osiowe i 5-osiowe?
Opisują liczbę sterowanych osi. Maszyna 3-osiowa porusza się w X, Y i Z. Maszyna 4-osiowa dodaje stół obrotowy. Wersja 5-osiowa dodaje dwie osie obrotowe, dzięki czemu narzędzie może zbliżyć się do części pod niemal dowolnym kątem w jednym ustawieniu.
Pytanie 5. Czy centrum obróbcze może zastąpić frezarkę CNC?
W większości prac produkcyjnych tak, ponieważ centrum obróbcze zapewnia automatyczną wymianę narzędzi, krótsze czasy cykli i lepszą spójność. Wyjątkiem są bardzo duże, długie części, które wymagają rozbudowanej obwiedni dedykowanej frezarki lub suwnicy.
Pytanie 6. Do czego służy bramowe centrum obróbcze?
Suwnica machining centers are used for large workpieces such as big mold bases, aerospace structural plates, and oversized brackets where X travel exceeds about 1.5 m and the workpiece stays stationary under a moving bridge.


Jeśli są Państwo zainteresowani naszymi produktami, prosimy o kontakt.
DANE KONTAKTOWE
Nantong New Era Technology Co., LTD
- Pięciogwiazdkowy park przemysłowy, dystrykt Chongchuan, miasto Nantong, prowincja Jiangsu, Chiny
- TEL:+86-19851302688
- E-mail: [email protected]
Produkty
Szybki link
Aktualności
Terminal mobilny
NANTONG NEW ERA TECHNOLOGY CO., LTD Wszelkie prawa zastrzeżone. Producenci centrów obróbczych CNC Chińska fabryka centrów obróbczych
