


Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Przewodnik dla kupujących szlifierki CNC: najważniejsze dane techniczne, dokładność i praktyczne wskazówki dotyczące wyboru
Przewodnik dla kupujących szlifierki CNC: najważniejsze dane techniczne, dokładność i praktyczne wskazówki dotyczące wyboru
 2026.09.09
 Wiadomości branżowe
Naciśnij przycisk rozpoczęcia cyklu na szlifierce do płaszczyzn CNC, a stół hydrauliczny uniesie hartowaną wkładkę matrycową na obracającym się kole, podczas gdy głowica koła przesuwa się w dół o ułamek mikrona. Jeśli kiedykolwiek próbowałeś zachować tolerancję 0,005 mm na hartowanej części za pomocą szlifierki ręcznej, już wiesz, dlaczego zakłady produkcyjne przechodzą na szlifowanie CNC. Maszyna nie podejmuje decyzji; program to robi.
Co to jest szlifierka CNC?
Szlifierka CNC to obrabiarka, która usuwa materiał za pomocą tarczy ściernej, a wszystkie ruchy posuwu – przesuw stołu, posuw poprzeczny, posuw tarczy w dół i obciąganie – są sterowane komputerowym kodem numerycznym. Operator zapisuje lub importuje program części, serwonapędy poruszają osiami, a ściernica wykonuje cięcie.
Szlifierki CNC klasyfikuje się ze względu na wytwarzaną przez nie powierzchnię:
- Szlifierki do płaszczyzn szlifować płaskie powierzchnie i usuwać cienki materiał za pomocą wrzeciona poziomego lub pionowego.
- Szlifierki cylindryczne obrabiać zewnętrzną średnicę okrągłych przedmiotów.
- Szlifierki bezkłowe przetwarzać duże ilości okrągłych części bez centrów mocujących.
- Szlifierki narzędziowe i tnące ostrzyć narzędzia skrawające do precyzyjnej geometrii.
Precyzja, jaką może osiągnąć szlifierka CNC, zależy w dużej mierze od klasy maszyny. Poniższa tabela porównuje typową osiągalną chropowatość metodą.
Typowa osiągalna chropowatość powierzchni (Ra) metodą obróbki. Wartości są zgodne z powszechnymi odniesieniami w branży szlifierskiej.
Jak działa szlifierka do płaszczyzn CNC
Obrabiany przedmiot osadza się na uchwycie magnetycznym przymocowanym do stołu roboczego. Przesuw hydrauliczny przesuwa stół tam i z powrotem z ustaloną prędkością, podczas gdy posuw poprzeczny przesuwa stół w niewielkim stopniu przy każdym przejściu. Głowica ścierna trzymająca ściernicę jest dosuwana w dół na zaprogramowaną głębokość. Chłodziwo zalewa strefę styku, aby kontrolować ciepło, a system CNC automatycznie kompensuje po każdym cyklu obciągania.
Widok izometryczny szlifierki do płaszczyzn CNC: panel sterowania CNC, ściernica, głowica ściernicy, kolumna, przedmiot obrabiany, uchwyt magnetyczny i łoże.
Automatyczne obciąganie jest najważniejszą operacją konserwacyjną na szlifierce CNC. Każdy cykl obciągania usuwa znaną ilość z czoła koła, a oś CNC kompensuje tę zmianę. Jeśli go pominiesz, powierzchnia tarczy stępi się, a maszyna będzie nadal podążać na tej samej głębokości – co spowoduje oparzenia, drgania lub części poza tolerancją.
Szlifierka CNC kontra konwencjonalna szlifierka do płaszczyzn
Porównując te dwie maszyny na papierze, wydaje się, że maszyna CNC kosztuje więcej. Porównując je w ramach pełnego cyklu produkcyjnego, zwykle wygrywa maszyna CNC — ponieważ eliminuje operatora jako główną zmienną w procesie.
| Czynnik | Szlifierka do płaszczyzn CNC | Konwencjonalne Surface Grinder |
|---|---|---|
| Czas konfiguracji powtarzalnych zadań | 10-15 minut poprzez przywołanie programu | 20-40 minut z ręczną regulacją |
| Spójność wymiarowa | ±0,002-0,005 mm | ±0,005-0,02 mm, w zależności od operatora |
| Wykończenie powierzchni (Ra) | 0,1-0,4 µm | 0,4-1,6 µm |
| Maszyny na operatora | 2-3 maszyny | 1 maszyna, stała uwaga |
| Obróbka kół | Automatyczny, kompensowany | Podręcznik, często pomijany |
Kluczowe specyfikacje do oceny
Zanim kupisz szlifierkę CNC, sprawdź tabelę i limity głowicy ściernej. Maszyna, która nie jest w stanie przesunąć całej długości przedmiotu obrabianego, zmusi Cię do wykonywania wielu ustawień, a w tym przypadku dokładność spada. Poniżej wymieniono najważniejsze specyfikacje średniej wielkości szlifierki do płaszczyzn.
| Specyfikacja | Co kontroluje | Wspólny asortyment dla maszyn średniej wielkości |
|---|---|---|
| Rozmiar uchwytu (szer. × dł.) | Maksymalny ślad obrabianego przedmiotu | 200×450 mm do 300×600 mm |
| Prędkość przesuwu stołu | Produktywność na przebieg | 5-25 m/min |
| Głowa koła downfeed resolution | Dokładność głębokości | 0,0005-0,001 mm |
| Moc silnika wrzeciona | Szybkość usuwania materiału | 3,7-7,5 kW |
| Powtarzalność pozycjonowania | Konsystencja partii | ±0,002-0,005 mm |
| Pojemność układu chłodzenia | Stabilność termiczna | 40-100 litrów |
 Precyzja Surface Grinding Machine for Consistent Process Accuracy Ta precyzyjna szlifierka do płaszczyzn radzi sobie z ograniczeniami ruchu, które wymuszają wielokrotne ustawienia, pomagając zachować dokładność na całej długości przedmiotu obrabianego. Idealny dla sklepów, dla których spójność procesu jest priorytetem, a nie szczytowe parametry techniczne. Zobacz produkt →
Na co zwrócić uwagę w szlifierce CNC
Kupując szlifierkę, nie kierujesz się tylko specyfikacją. Prawdziwa różnica między maszyną ręczną a maszyną CNC objawia się w spójności procesu, a nie w maksymalnej dokładności. Poniższy wykres radarowy porównuje te dwa czynniki pod kątem czynników mających znaczenie w hali produkcyjnej.
Niebieski = szlifierka CNC, szary = konwencjonalna szlifierka do płaszczyzn. Wyższy wynik oznacza lepszy pod każdym względem.
Podczas selekcji często pomija się trzy elementy:
- Automatyczne obciąganie kół z kompensacją. Bez tego powierzchnia koła zmienia się w miarę zużycia i maszyna nie jest w stanie utrzymać tolerancji pierwszej części.
- Zarządzanie ciepłem. Brudny układ chłodziwa będzie dryfował bardziej niż oś pozycjonowania maszyny.
- Serwis i części zamienne. Szlifierka CNC jest tak wydajna, jak wsparcie, które za nią stoi.
Jeśli porównujesz modele obok siebie, struktura Przewodnik zakupu szlifierki do płaszczyzn CNC pomoże Ci zadać właściwe pytania, zanim się zaangażujesz.
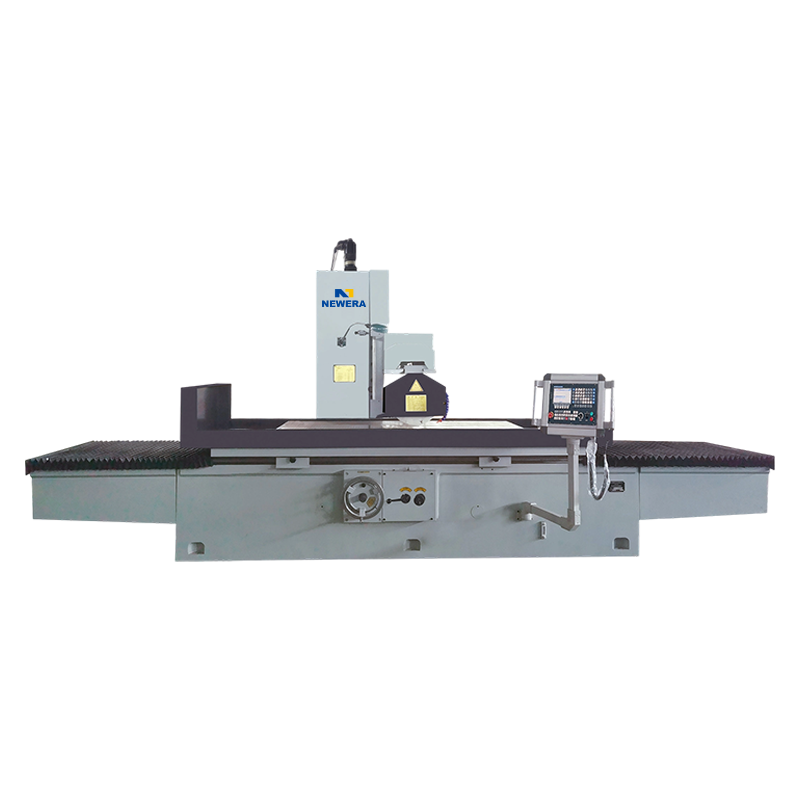 Sterowana programowo szlifierka do powierzchni zapewniająca płaskość i wykończenie Ta szlifierka sterowana programem, przeznaczona do zastosowań, w których krytyczna jest płaskość i wykończenie powierzchni, zapewnia niezawodną kontrolę. Ustrukturyzowany przewodnik po zakupach pomaga porównać modele przed dokonaniem zakupu. Zobacz produkt →
Aplikacje w świecie rzeczywistym
Szlifierki do płaszczyzn CNC pojawiają się wszędzie tam, gdzie liczy się płaskość i wykończenie:
- Wykonywanie form i matryc — szlifowanie hartowanych płyt gniazdowych, wkładek i obszarów sworznia wypychacza bez deformacji.
- Oprzyrządowanie samochodowe — produkcja tłoczników i płytek mocujących z powtarzalną dokładnością w poszczególnych partiach.
- Komponenty lotnicze — obróbka cienkościennych części wrażliwych na ciepło i odkształcenia.
- Szlifowanie produkcyjne — prace typu high-mix, w których przywoływanie programu radykalnie skraca czas konfiguracji.
W przypadku cięższych płyt prostokątnych i produkcji ciągłej, szlifierka do płaszczyzn ze stołem prostokątnym z poziomym wałem zapewnia niezbędną szerokość stołu i wymagany przesuw. Poniższy wykres pokazuje, jak sterowanie CNC utrzymuje odchylenie w wąskim paśmie w trakcie cyklu, podczas gdy konwencjonalna maszyna dryfuje w miarę zużywania się koła i nagrzewania się części.
Ilustrujący trend odchylenia wymiarowego w serii 50 części. Niebieski = sterowanie CNC, szara przerywana = sterowanie konwencjonalne. Zacieniony pasek = ±3 μm typowa tolerancja CNC.
 Szlifierka do płaszczyzn ze stołem prostokątnym, z poziomym wałem, do grubych płyt Ta szlifierka z poziomym wałem, przeznaczona do dużych płyt prostokątnych i produkcji ciągłej, zapewnia dużą szerokość stołu i duży skok. Sterowanie CNC utrzymuje niewielkie odchylenie w długich seriach, w przeciwieństwie do konwencjonalnych maszyn, które dryfują. Zobacz produkt →
Często zadawane pytania
Pytanie 1. Co to jest szlifierka CNC?
Szlifierka CNC wykorzystuje sterowaną komputerowo tarczę ścierną do usuwania materiału z przedmiotu obrabianego w celu uzyskania precyzyjnych wymiarów i wykończenia. Typowe typy obejmują szlifierki powierzchniowe, cylindryczne i bezkłowe.
Pytanie 2. Jak dokładna jest szlifierka do płaszczyzn CNC?
Nowoczesna szlifierka do płaszczyzn CNC może utrzymywać tolerancje wymiarowe od ± 0,002 do ± 0,005 mm i wykończenie powierzchni od Ra 0,1 do 0,4 μm, w zależności od maszyny, koła i środowiska.
Pytanie 3. Jaka jest różnica pomiędzy szlifierką CNC a szlifierką konwencjonalną?
Główną różnicą jest automatyzacja. Szlifierka CNC kontroluje posuw osi, przesuw stołu i obciąganie poprzez kod, poprawiając powtarzalność i zmniejszając zależność operatora. Konwencjonalny młynek opiera się na ręcznej regulacji.
Pytanie 4. Jakie parametry mają największe znaczenie przy zakupie szlifierki CNC?
Najważniejsze są: wielkość uchwytu, prędkość przesuwu stołu, rozdzielczość dosuwu głowicy koła, moc wrzeciona, powtarzalność pozycjonowania i pojemność chłodziwa. Określają one, co można obrabiać i z jaką konsekwencją.
Pytanie 5. Ile kosztuje szlifierka CNC?
Cena zależy od wielkości, konfiguracji i systemu sterowania. Średniej wielkości precyzyjne szlifierki do płaszczyzn mogą kosztować od dziesiątek tysięcy do ponad stu tysięcy dolarów.
Pytanie 6. Jak często należy konserwować szlifierkę CNC?
Codzienne kontrole obejmują płyn chłodzący, olej hydrauliczny i filtry. Obciąganie kół i smarowanie wrzecion odbywa się zgodnie z harmonogramem producenta. Pełna kontrola co 6-12 miesięcy zapobiega kosztownym przestojom.


Jeśli są Państwo zainteresowani naszymi produktami, prosimy o kontakt.
DANE KONTAKTOWE
Nantong New Era Technology Co., LTD
- Pięciogwiazdkowy park przemysłowy, dystrykt Chongchuan, miasto Nantong, prowincja Jiangsu, Chiny
- TEL:+86-19851302688
- E-mail: [email protected]
Produkty
Szybki link
Aktualności
Terminal mobilny
NANTONG NEW ERA TECHNOLOGY CO., LTD Wszelkie prawa zastrzeżone. Producenci centrów obróbczych CNC Chińska fabryka centrów obróbczych
