


Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Objaśnienie typów EDM: Praktyczny przewodnik po klasach maszyn CNC do drążenia EDM
Objaśnienie typów EDM: Praktyczny przewodnik po klasach maszyn CNC do drążenia EDM
 2026.08.26
 Wiadomości branżowe
Zapytaj dziesięciu kierowników narzędziowni, jakiej maszyny EDM używają, a usłyszysz dziesięć odmian tej samej odpowiedzi: wiercenie wgłębne, drutowe lub wiercenie otworów. Częścią, która dezorientuje nowych nabywców, jest poziom kontroli wydrukowany na maszynie – ZNC, PNC lub CNC. Jeśli Twoja praca obejmuje ślepą matrycę formy z ukształtowaną elektrodą, praktyczną decyzją jest zazwyczaj poziom kontroli, a nie rodzina procesów. Ten przewodnik rozpoczyna się od głównych typów procesów EDM, następnie porównuje trzy architektury sterowania metodą EDM typu „głębokiego” i pokazuje, która z nich pasuje do typowego budżetu i obciążenia warsztatu.
Przegląd typów EDM: wiercenie wgłębne, drutowe i otworowe
Obróbka elektroerozyjna usuwa materiał z kontrolowanymi iskrami pomiędzy dwiema elektrodami. Obciążnik EDM formuje kształt wstępnie obrobionej elektrody w obrabianym przedmiocie pod płynem dielektrycznym. Drut EDM przecina ścieżkę przez lity przedmiot za pomocą cienkiego drutu pod napięciem. Wiercenie otworów EDM wykorzystuje obracającą się elektrodę rurową do wykonywania głębokich otworów o małej średnicy. MikroEDM skaluje tę samą zasadę do bardzo małych funkcji. Wśród nich najczęstszym wyborem do wnęk form jest elektroerozja, ponieważ może wytwarzać ślepe kieszenie, żebra i teksturowane powierzchnie, do których drut nie może dotrzeć.
| Typ EDM | Proces | Najlepsze dla | Elektroda | Typowy wynik |
|---|---|---|---|---|
| Ciężki EDM | Uformowana elektroda powoduje erozję wnęki | Wnęki form, matryce, złożone kształty 3D | Blok grafitowy lub miedziany | Ślepe ubytki z wykończeniem delikatnym lub teksturowanym |
| Drut EDM | Drut biegnący przecina część | Tłoczniki, precyzyjne narzędzia dziurkujące | Drut mosiężny lub ocynkowany | Czyste krawędzie i wysoka dokładność wymiarowa |
| Wiercenie otworów EDM | Obracająca się elektroda rurowa wypala głęboki otwór | Otwory chłodzące, otwory początkowe do gwintowania drutu | Elektroda rurowa mosiężna lub miedziana | Szybkie wiercenie głębokich otworów z mniejszą ilością zadziorów |
| Micro EDM | Elektrody miniaturowe o niskiej energii wyładowania | Mikroformy, dysze, komponenty medyczne | Elektroda mikroprętowa lub rurkowa | Bardzo drobne szczegóły i małe funkcje |
Kompromisy nie dotyczą tylko kształtu. Drut EDM nie działa na siłę boczną i wytwarza bardzo czyste krawędzie, ale wymaga otworu początkowego i przecina tylko elementy. Sinker EDM sprawdza się, gdy elektroda może bezpośrednio dotrzeć do złożonej wnęki. W przypadku sklepów oceniających swoją pierwszą maszynę, maszyny EDM wgłębne pozostają najbardziej elastycznym punktem wejścia, ponieważ pojedynczą elektrodę można ponownie wykorzystać w partii identycznych wgłębień.
W wycinarce EDM zasada działania jest prosta: głowica serwo utrzymuje elektrodę, zbiornik dielektryczny otacza obszar obróbki, a przedmiot obrabiany leży na stole z kontrolowaną iskiernikiem pomiędzy elektrodą a powierzchnią części.
Uproszczony widok izometryczny systemu EDM wgłębnego.
Poziomy kontroli Sinker EDM: ZNC, PNC i CNC
Kiedy już zdecydujesz się na drążenie EDM, system sterowania określa możliwości maszyny, cenę i wymagany poziom umiejętności operatora. Na rynku powszechne są trzy architektury sterowania: ZNC, PNC i CNC. Mają tę samą podstawę mechaniczną, ale różnią się stopniem automatyzacji sekwencji obróbki.
Maszyny ZNC: Ręczne pozycjonowanie za pomocą automatycznej osi Z
ZNC oznacza sterowanie numeryczne osi Z. Maszyna automatycznie reguluje głębokość iskrzenia, podczas gdy operator ręcznie ustawia X i Y oraz zarządza ustawieniem elektrody. Jest to najprostsza architektura drążenia EDM i praktyczna opcja dla narzędziowni z doświadczonymi ustawiaczami i niskimi wielkościami produkcji. Jeśli przepływ pracy obejmuje małe partie, rozwiązanie kompaktowe Obciążnik ZNC-450 EDM zapewnia kontrolowany cykl iskry bez konieczności inwestycji w wysokiej klasy sterowanie.
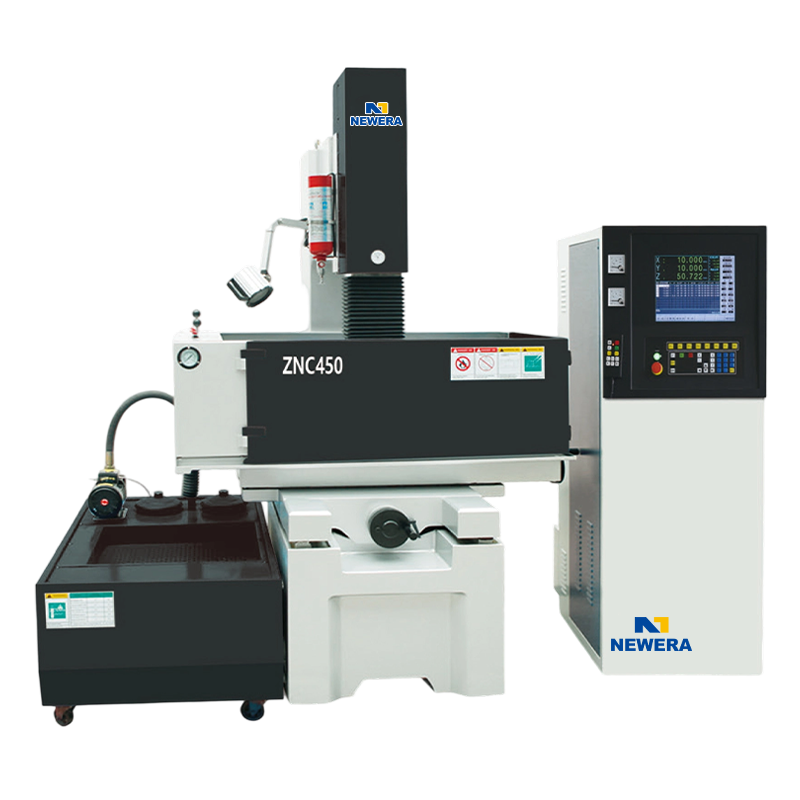 ZNC 450 EDM Die Sinking Machine / Sinker EDM Producenci, firma - Nantong New Nantong New Era Technology Co., Ltd to chińscy producenci i firma OEM/ODM ZNC 450 EDM Die Sinker Machine/Sinker EDM, firma Fog system de... Zobacz produkt →
Maszyny PNC: zaprogramowane pozycje i sekwencje
Maszyny PNC dodają pamięć i programowalne pozycjonowanie. Operator może zapisać pozycje elektrod, głębokość iskrzenia i sekwencje płukania, co skraca czas konfiguracji, gdy forma ma wiele gniazd. W przypadku sklepów produkujących większe partie lub często powtarzających się zleceń, automatyzacja a Obciążnik PNC-450 EDM zapewnia zazwyczaj szybko się zwraca dzięki bardziej spójnym cyklom i mniejszemu nadzorowi.
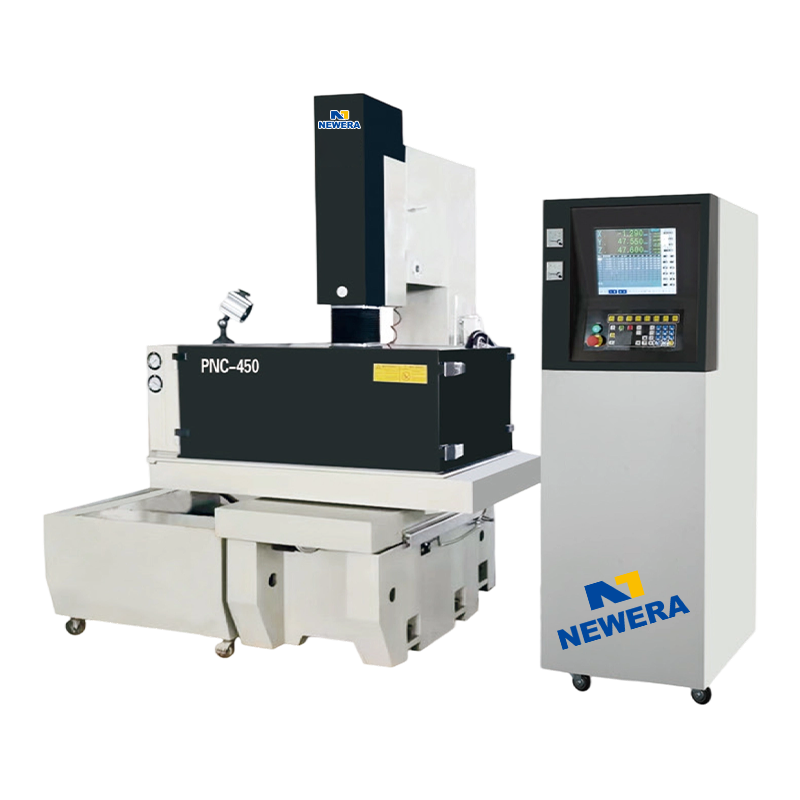 PNC 450 EDM Die Sinking Machine/Sinker EDM Producenci, firma - Nantong New Nantong New Era Technology Co., Ltd to chińska firma OEM/ODM PNC 450 EDM Die Sinker Machine/Sinker EDM, producenci i firma, Fog system de... Zobacz produkt →
Maszyny CNC: pełna obróbka wieloosiowa
Obrabiarki CNC do drążenia EDM rozwijają tę koncepcję dzięki pełnej koordynacji wieloosiowej. Sterowanie może sterować osiami X, Y, Z i dodatkowymi osiami obrotowymi, orbitować wokół elektrody w celu poprawy płukania, tworzyć erozję stożkową lub śrubową oraz wspierać pracę bez nadzoru z systemami wymiany narzędzi. Jest to kategoria, którą należy wybrać w przypadku wysoce precyzyjnych prac przy formach i matrycach, gdzie powtarzalność i długie serie bez nadzoru uzasadniają wyższą cenę. Maszyna tej klasy, jak np Obciążnik CNC-540 EDM , przenosi wysiłek związany z konfiguracją z operatora na program CAM.
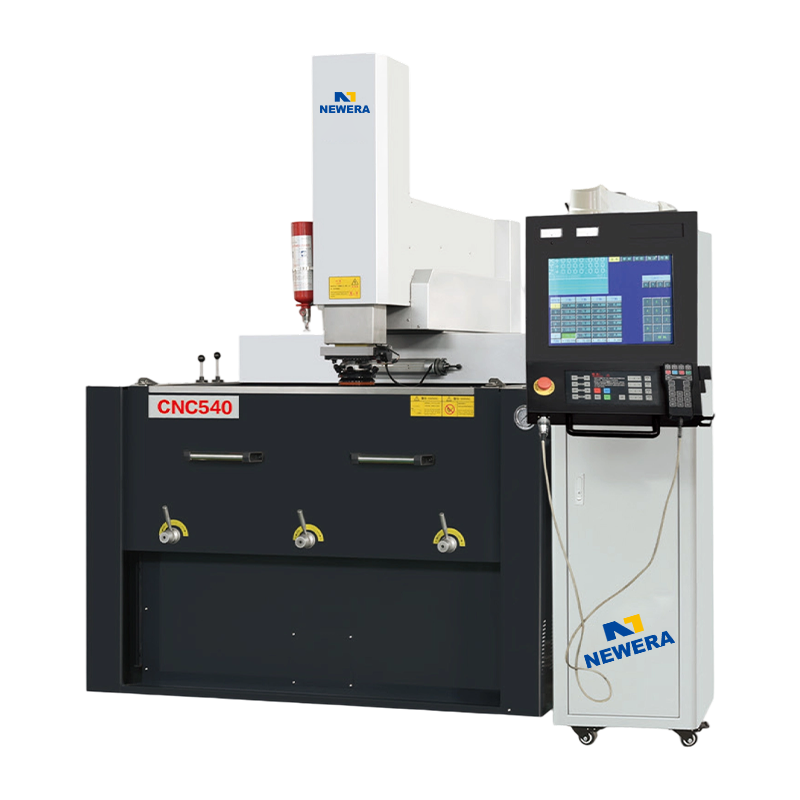 CNC 540 EDM Die Sinking Machine / Sinker EDM Producenci, firma - Nantong New Nantong New Era Technology Co., Ltd to chińscy producenci i firma OEM/ODM CNC 540 EDM Die Sinker/Sinker EDM, Wysoka sztywna... Zobacz produkt →
Względne porównanie poziomów sterowania ZNC, PNC i CNC. Wyższa ocena cenowa oznacza droższą maszynę.
Jak wybrać odpowiedni typ EDM
Nie ma uniwersalnej odpowiedzi. Decyzję należy rozpocząć od geometrii części, a następnie przejść do wielkości produkcji. W branży obróbki skrawaniem najbardziej niezawodne podejście polega na dopasowaniu najpierw rodziny procesów do kształtu cechy, a następnie wybraniu poziomu kontroli na podstawie tego, ile godzin faktycznie będzie pracować maszyna.
- Ślepe wnęki z uformowanymi elektrodami wskazują na drążek EDM.
- Kontury wycinane na wskroś w hartowanej stali skierowane są do elektrodrążenia drutowego.
- Głębokie otwory chłodzące lub otwory do gwintowania drutu wskazują na wiercenie otworów EDM.
- Wysoki poziom mieszania i częste powtarzanie zadań czynią maszynę PNC atrakcyjną.
- Dzięki całodobowej pracy bez nadzoru CNC zarabia na siebie.
- Niewielki nakład pracy i wysoko wykwalifikowani operatorzy mogą nadal osiągać dobre wyniki dzięki ZNC.
Zanim zatwierdzisz budżet, przejrzyj, co a ciężarek EDM może realistycznie sobie poradzić aby nie przesadzić z precyzją i nie zaniżać rozmiaru zbiornika roboczego.
Często zadawane pytania dotyczące typów EDM
Jaka jest różnica między EDM a EDM z ciężarkiem?
EDM to szersza rodzina procesów. Sinker EDM to specyficzny typ, który wykorzystuje ukształtowaną elektrodę do erodowania wnęki w przedmiocie obrabianym.
Jakie są trzy główne typy EDM?
Trzy główne typy to EDM wgłębna, EDM drutowa i EDM do wiercenia otworów. Micro EDM jest czasami wymieniany jako czwarta kategoria.
Który typ EDM jest najlepszy do produkcji form?
Sinker EDM jest zwykle najlepiej dopasowany do wnęk formy, ponieważ może wytwarzać ślepe, złożone kształty za pomocą uformowanej elektrody.
Co oznacza ZNC w maszynie EDM?
ZNC oznacza, że oś Z jest sterowana numerycznie, podczas gdy X i Y są pozycjonowane ręcznie. Jest to podstawowa architektura sterowania.
Czy maszyna CNC EDM jest warta dodatkowych kosztów?
W warsztatach obsługujących formy wielogniazdowe lub na zmiany bez nadzoru maszyny CNC zwykle zwracają się dzięki niższym kosztom pracy i lepszej powtarzalności.
Czy drut EDM może wykonać ślepą wnękę?
Nie. Elektrodrążarka drutowa przecina jedynie przedmiot obrabiany, więc w przypadku ślepej wnęki zwykle wymagana jest elektroerozja wgłębna z uformowaną elektrodą.


Jeśli są Państwo zainteresowani naszymi produktami, prosimy o kontakt.
DANE KONTAKTOWE
Nantong New Era Technology Co., LTD
- Pięciogwiazdkowy park przemysłowy, dystrykt Chongchuan, miasto Nantong, prowincja Jiangsu, Chiny
- TEL:+86-19851302688
- E-mail: [email protected]
Produkty
Szybki link
Aktualności
Terminal mobilny
NANTONG NEW ERA TECHNOLOGY CO., LTD Wszelkie prawa zastrzeżone. Producenci centrów obróbczych CNC Chińska fabryka centrów obróbczych
