


Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Objaśnienie frezarek CNC: typy, kluczowe specyfikacje i praktyczny przewodnik zakupów
Objaśnienie frezarek CNC: typy, kluczowe specyfikacje i praktyczny przewodnik zakupów
 2026.08.13
 Wiadomości branżowe
Dwa warsztaty mogą kupić pionowe centra obróbcze, które na papierze wyglądają podobnie, ale jeden produkuje spójne części przez lata, podczas gdy drugi walczy z drganiami, dryftem termicznym i powtarzającymi się błędami sterowania. Różnica rzadko dotyczy ceny naklejki. Mieści się w konstrukcji maszyny, specyfikacji wrzeciona, przemieszczeniach osi i systemie sterowania – elementach ukrytych pod blachą.
W tym przewodniku wyjaśniono, jak klasyfikuje się frezarki CNC, jakim specyfikacjom warto się przyjrzeć i jak dopasować maszynę do faktycznie wycinanych części. Użyj go, aby z pewnością stworzyć krótką listę modeli, zamiast polegać na informacjach zawartych w broszurach.
Co za Frezarka CNC robi
Frezarka CNC usuwa materiał za pomocą obrotowego frezu wielopunktowego. Obrabiany przedmiot jest mocowany do stołu, podczas gdy wrzeciono podąża za zaprogramowanymi współrzędnymi X, Y i Z, aby wytworzyć płaskie powierzchnie, szczeliny, kieszenie, otwory i złożone kontury w metalu, tworzywach sztucznych i kompozytach.
Ponieważ każdy ruch odbywa się według współrzędnych cyfrowych, maszyna zastępuje umiejętności manualne powtarzalną dokładnością: część wycięta rano jest identyczna z częścią wyciętą po południu, o ile maszyna pozostaje sztywna i stabilna termicznie. Stabilność ta jest określona przez poniższy układ konstrukcyjny.
Typowy układ pionowego centrum obróbczego: ścieżka obciążenia biegnie od podstawy przez kolumnę i głowicę wrzeciona oraz od podstawy przez stół do przedmiotu obrabianego.
Każdy gram drgań pomiędzy narzędziem a obrabianym przedmiotem odbija się na wykończeniu powierzchni. Dlatego struktura jest ważniejsza od funkcji : cięższa podstawa, odpowiednio użebrowane odlewy i wysokiej jakości prowadnice liniowe liczą się bardziej niż długa lista opcji.
Najpierw konstrukcja: pionowa, pozioma lub bramowa
Przed porównaniem marek zdecyduj o konstrukcji maszyny. Definiuje części, które możesz wykonać, tempo produkcji i potrzebną powierzchnię.
Pionowe centra obróbcze
VMC montują wrzeciono pionowo i są najczęstszą klasą. Oferują największą wszechstronność: łatwą konfigurację, dobrą dostępność i kompaktową powierzchnię. Typowy przesuw osi X waha się od około 500 mm w maszynach kompaktowych do 1300 mm w modelach o dużym skoku, co obejmuje płaskie płyty, wkładki form i obudowy. W przypadku większości warsztatów VMC jest właściwym punktem wyjścia.
Poziome centra obróbcze
Konsole HMC ustawiają wrzeciono poziomo. Wióry odpadają od miejsca cięcia, a zamknięta konstrukcja ramy zapewnia dużą sztywność podczas frezowania z dużymi obciążeniami. Części pryzmatyczne wymagające obróbki z czterech stron korzystają ze stołu obrotowego lub zmieniacza palet, co ogranicza liczbę przezbrojeń. Sklepy nastawione na produkcję wybierają tę klasę, gdy liczy się powtarzalność pozycjonowania i wysoka przepustowość. Aby uzyskać głębsze spojrzenie, przeczytaj, dlaczego do precyzyjnej obróbki wybiera się poziome centrum obróbcze. Paletyzowana Poziome centrum obróbcze HMC80 umożliwia dostęp do wielu twarzy w jednym cyklu.
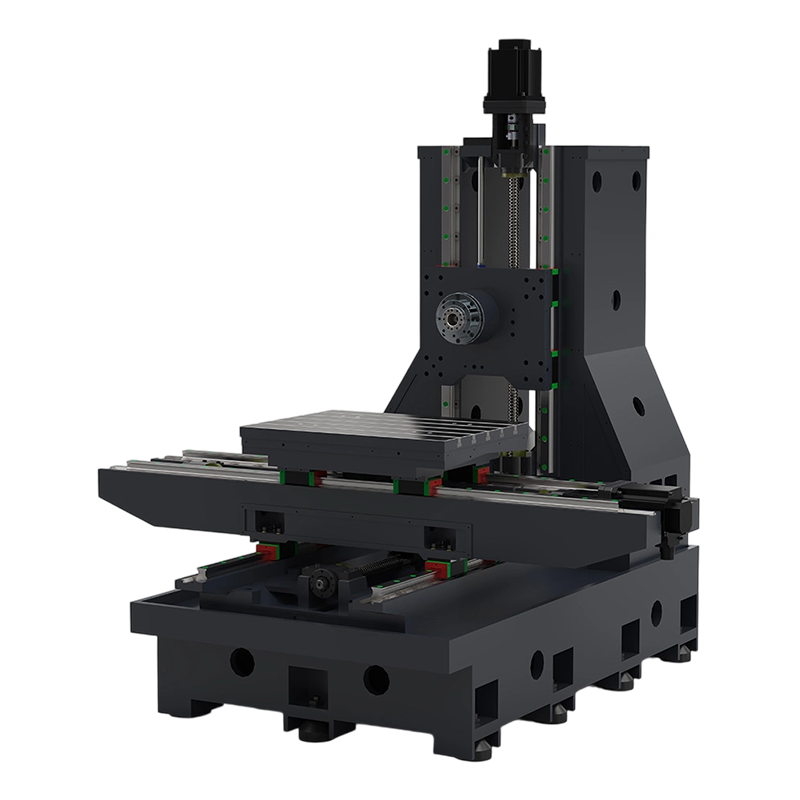 Producenci poziomych centrów obróbkowych HMC80, firma - Nantong New Era Techn Nantong New Era Technology Co., Ltd to chińscy producenci OEM/ODM HMC80 poziomych centrów obróbkowych i firma, Pursuit of UsabilityEm... Zobacz produkt →
Bramowe centra obróbcze
Zamiast ruchomej kolumny maszyna bramowa przenosi wrzeciono na belce poprzecznej wspartej na dwóch kolumnach. Konstrukcja ta obsługuje bardzo duże detale: długie płyty dystansowe, duże matryce, części konstrukcyjne i lotnicze. A Portalowe centrum obróbcze PL2016 zapewnia przesuw w osi X wynoszący około 2000 mm i przesuw w osi Y wynoszący około 1600 mm, co przekłada się bezpośrednio na największą część, jaką można załadować w jednym ustawieniu. Architekturę wyjaśniono bardziej szczegółowo w naszym artykule na temat tego, czym jest centrum obróbcze portalowe.
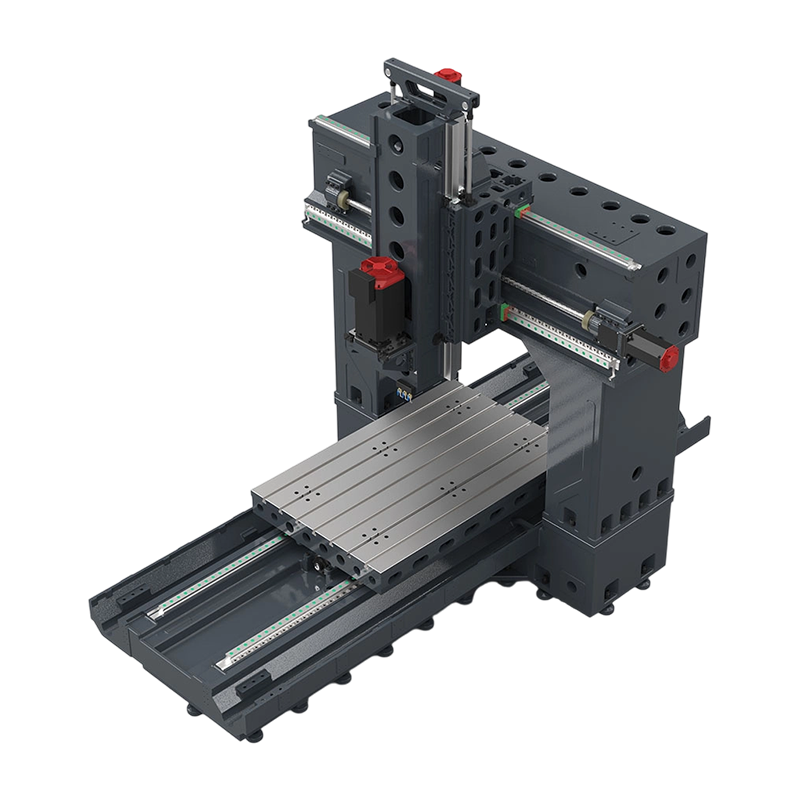 PL2016 Producenci centrów obróbczych bramowych, firma - Nantong New Era Technolo Nantong New Era Technology Co., Ltd to chińscy producenci i firma OEM/ODM PL2016 Suwnica Machining Center, Pursuit of UsabilityEmplo... Zobacz produkt →
| Struktura | Typowa podróż X | Najlepiej nadaje się do | Powierzchnia i konfiguracja |
|---|---|---|---|
| Pionowe centrum obróbcze | 500-1300 mm | Części płaskie, wkładki do form, obudowy, prace ogólne | Kompaktowy; prosta konfiguracja |
| Poziome centrum obróbcze | 500-1000 mm | Części pryzmatyczne, wysoka produkcja, praca wielostronna | Większy z systemem paletowym |
| Centrum obróbcze bramowe | 1500-4000 mm | Duże matryce, długie płyty, części konstrukcyjne | Największy ślad |
Pięć specyfikacji, które mają większe znaczenie niż marketing
Przesuw osi: dopasuj do koperty, nie przewymiaruj
Przemieszczenia X, Y i Z definiują maksymalną obwiednię przedmiotu obrabianego. Prosta zasada: wybierz najmniejszą kopertę, która zmieści się w Twoich częściach, z miejscem na narzędzia i osprzęt, ponieważ większe maszyny kosztują więcej, zużywają więcej energii i zajmują więcej powierzchni.
Przesuw osi X określa maksymalną długość części, jaką można obrobić w jednym ustawieniu. Wartości wskazują wspólne klasy; sprawdzić dokładne dane w arkuszu danych producenta.
Jeśli największa część mieści się w wymiarach około 850 mm na 500 mm, an ekonomiczne pionowe centrum obróbcze EV850 utrzymuje kopertę uczciwą, nie płacąc za większy stół.
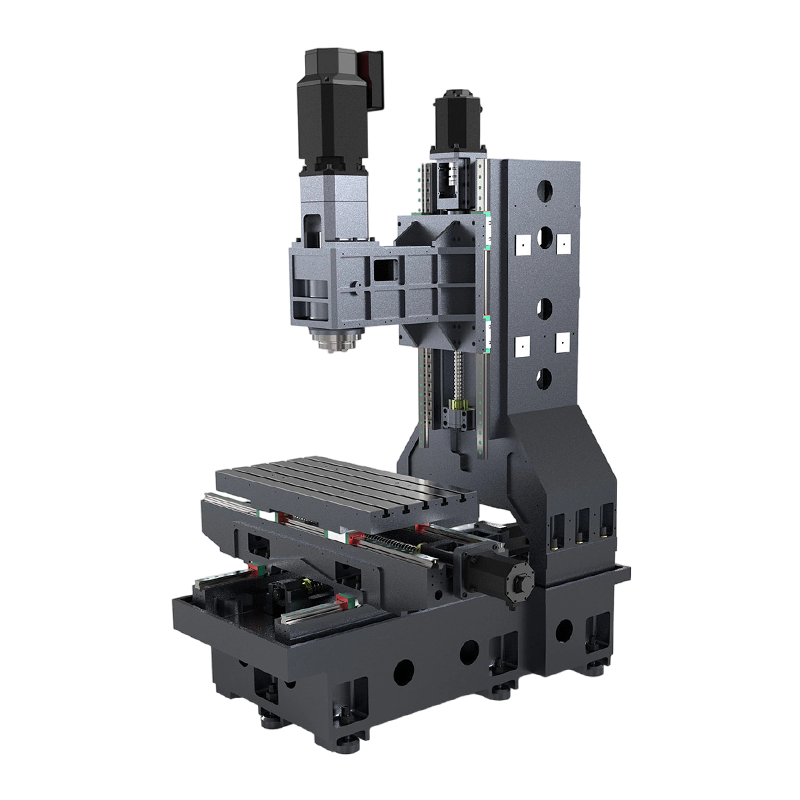 Ekonomiczni producenci VMC EV850, firma - Nantong New Era Technology Co., Ltd Nantong New Era Technology Co., Ltd to chińscy producenci OEM/ODM Ekonomiczny VMC EV850 i firma, Pursuit of Usability Zatrudnia sofi... Zobacz produkt →
Stożek wrzeciona, moc i prędkość
Wrzeciono jest sercem maszyny. Wrzeciona BT40 obsługują frezowanie od lekkiego do średniego z prędkościami do około 10 000-12 000 obr/min; Wrzeciona BT50 zapewniają większy moment obrotowy i sztywność w przypadku ciężkiej obróbki stali i tytanu przy niższych prędkościach. Dopasuj wrzeciono do materiału: duża prędkość pomaga aluminium; wysoki moment obrotowy przy niskich obrotach ma znaczenie w przypadku stali .
Dokładność i powtarzalność pozycjonowania
Większość nowych standardowych VMC deklaruje dokładność pozycjonowania w zakresie 0,005-0,02 mm, przy powtarzalności około 0,003-0,01 mm. Traktuj arkusz danych jako punkt odniesienia, a nie gwarancję. Poproś konstruktora o wyniki kalibracji lasera i poproś o cięcie testowe w rzeczywistych warunkach cięcia. Dokładność jest właściwością całego systemu maszyny, a nie pojedynczego komponentu.
System sterowania, oprzyrządowanie i opcje
Sprawdź sterowanie CNC pod kątem łatwości programowania, rozmiaru pamięci i cykli standardowych. Magazyn narzędzi z 20-30 kieszeniami pozwala na realizację większości zadań. Chłodziwo przez wrzeciono i przenośnik wiórów nie są opcjami luksusowymi; skracają czas cyklu i wydłużają żywotność narzędzia.
Dopasuj maszynę do materiału, złożoności i objętości
Materiał
Aluminium i tworzywa sztuczne umożliwiają stosowanie dużych prędkości wrzeciona i agresywnych posuwów. Stal i stal nierdzewna wymagają momentu obrotowego i sztywności. Materiały hartowane powyżej około 50 HRC na ogół wymagają szlifowania lub obróbki elektroerozyjnej, a nie frezowania. Maszyna, która wydajnie tnie aluminium, niekoniecznie będzie dobrze ciąć stal.
Złożoność części
Maszyny trójosiowe obsługują płaskie powierzchnie, kieszenie i otwory – większość prac związanych z obróbką. Czwarta oś dodaje indeksowany obrót dla części wymagających obróbki na kilku powierzchniach. Obrabiarki pięcioosiowe doskonale radzą sobie z powierzchniami o skomplikowanych konturach, ale ich koszt i wymagania programowe są wyższe. Precyzyjna obróbka form i obróbka grafitu należą do odrębnej klasy maszyn szybkoobrotowych, których zasady działania i zastosowania maszyn do grawerowania i frezowania omówiliśmy osobno.
Wielkość produkcji
Biura pracy o małej liczbie zleceń korzystają z elastycznego VMC. Producenci zajmujący się masową produkcją preferują konsole HMC z automatyzacją palet, aby skrócić czas przestoju. Duże, jednoczęściowe prace należy wykonywać na maszynie bramowej. Poniższy wykres radarowy porównuje trzy struktury według kryteriów, które mają największe znaczenie w praktyce.
Względne porównanie możliwości konstrukcji maszyn. Wyniki stanowią orientacyjną wskazówkę, a nie wartości zmierzone.
Całkowity koszt i ryzyko zakupu
Całkowity koszt posiadania
Cena zakupu to tylko część historii. W pierwszym roku osprzęt i instalacja, oprzyrządowanie i mocowania, zarządzanie chłodziwem i wiórami, szkolenia i konserwacja zapobiegawcza mogą znacząco zwiększyć początkową inwestycję. Maszyna, która kosztuje więcej na początku, ale dłużej utrzymuje dokładność, jest często tańsza w ciągu pięciu lat.
Najczęstsze błędy zakupowe
- Wybór wrzeciona o zbyt małej mocy do cięcia najtwardszego materiału.
- Kupno koperty, która jest za mała do przyszłej pracy.
- Ignorowanie kontroli wiórów i wydajności chłodziwa w przypadku zadań o dużej objętości.
- Pomijanie weryfikacji dokładności i akceptowanie wartości z arkusza danych według wartości nominalnej.
- Przeglądanie czasu realizacji części zamiennych i dostępności lokalnego serwisu.
Kupuj od konstruktora, którego możesz sprawdzić i z którym możesz bezpośrednio porozmawiać. Przed podpisaniem potwierdź pisemnie dostępność części zamiennych, warunki gwarancji i wsparcie w zakresie instalacji.
Kiedy CNC EDM uzupełnia frezowanie
Frezowanie nie jest w stanie dotrzeć do każdej geometrii. Głębokie wgłębienia, ostre narożniki wewnętrzne i hartowane materiały to domena drążarki EDM. W wielu warsztatach formierskich oba procesy przebiegają równolegle: frezarka zgrubnie obrabia kształt, a elektroerozja wykańcza detale. Jeśli Twoja praca obejmuje złożone gniazda form, maszyna CNC EDM jest inwestycją uzupełniającą, a nie konkurencyjną dla frezowania.
Często zadawane pytania dotyczące frezarek CNC
Pytanie 1. Frezarka CNC vs router CNC: jaka jest różnica?
Frezarka jest zbudowana do metalu: sztywne odlewy, wrzeciono o wysokim momencie obrotowym i wąskie tolerancje. Frezarka jest lżejsza i szybsza, przeznaczona do drewna, tworzyw sztucznych i miękkich materiałów. Jeśli codziennie tniesz stal lub aluminium, potrzebujesz frezarki.
Pytanie 2. Ile kosztuje frezarka CNC?
Ceny ekonomicznych pionowych centrów obróbczych zaczynają się zwykle od 30 000–60 000 USD. Maszyny o wysokiej wydajności kosztują więcej, a systemy bramowe lub poziome zależą w dużej mierze od rozmiaru i opcji. Zawsze porównuj całkowity koszt instalacji.
Pytanie 3. Jakie materiały można ciąć na frezarce CNC?
Powszechne są aluminium, stal, stal nierdzewna, tytan, mosiądz, tworzywa sztuczne i kompozyty. Bardziej miękkie materiały pozwalają na duże prędkości; Twardsze materiały wymagają momentu obrotowego, sztywności i mniejszych posuwów.
Pytanie 4. Jaka jest różnica między 3-osiowymi, 4-osiowymi i 5-osiowymi?
Maszyny 3-osiowe poruszają się w X, Y i Z. 4-osiowe dodają oś obrotową do obrotu indeksowanego lub ciągłego. 5-osiowy dodaje dwie osie obrotowe dla złożonych powierzchni konturowych. Większość części codziennego użytku to praca w trzech osiach.
Pytanie 5. Frezarka pionowa i pozioma: jaka jest różnica?
Maszyna pionowa kieruje wrzeciono w stronę stołu – łatwa konfiguracja i bardzo wszechstronna. Pozioma maszyna ustawia wrzeciono równolegle do stołu, co zapewnia lepsze odprowadzanie wiórów i sztywność podczas prac produkcyjnych.
Pytanie 6. Jaka jest dokładność frezarki CNC?
Standardowe nowe maszyny zazwyczaj deklarują dokładność pozycjonowania na poziomie 0,005-0,02 mm i powtarzalność 0,003-0,01 mm. Przed przyjęciem dostawy sprawdź wartości za pomocą wyników kalibracji laserowej i cięcia testowego.


Jeśli są Państwo zainteresowani naszymi produktami, prosimy o kontakt.
DANE KONTAKTOWE
Nantong New Era Technology Co., LTD
- Pięciogwiazdkowy park przemysłowy, dystrykt Chongchuan, miasto Nantong, prowincja Jiangsu, Chiny
- TEL:+86-19851302688
- E-mail: [email protected]
Produkty
Szybki link
Aktualności
Terminal mobilny
NANTONG NEW ERA TECHNOLOGY CO., LTD Wszelkie prawa zastrzeżone. Producenci centrów obróbczych CNC Chińska fabryka centrów obróbczych
